在数控加工领域,电主轴作为设备的主要加工动力源,其运行状态直接决定加工精度与生产效率。一旦出现异响震动、发热温升超标、径向跳动过大、线圈烧毁或锥孔磨损等问题,企业往往面临停机损失与交付压力。如何科学识别故障、避开维修陷阱,成为制造企业不得不面对的课题。本文结合昆山法科电气工程有限公司(品牌简称:昆山法科/FAKE)的技术积累与服务实践,为读者梳理电主轴维修中的常见误区与应对思路。
一、电主轴故障的常见诱因
电主轴的故障通常源于以下几个方面:
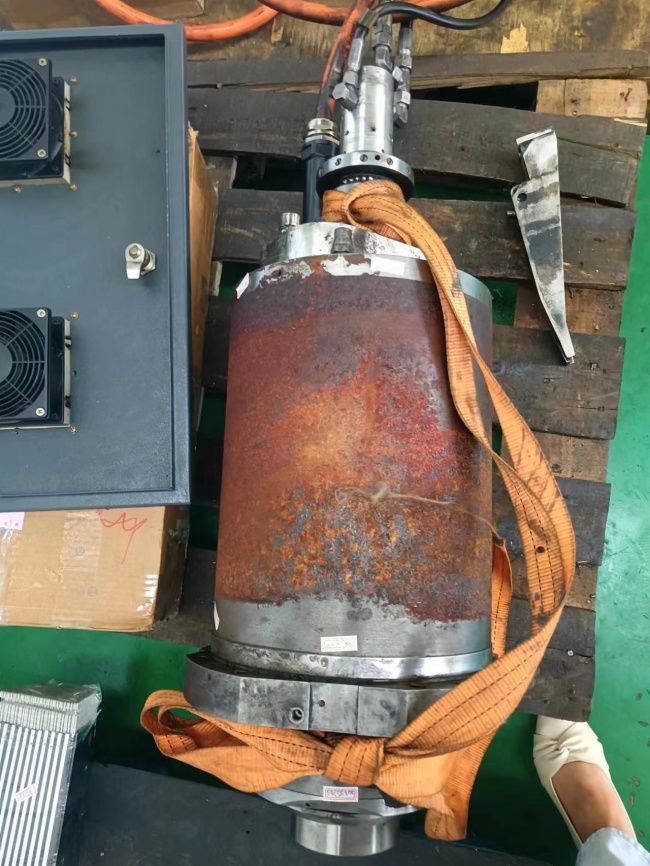
• 机械磨损:长期高速运转导致轴承损耗、轴颈磨损,进而引发径向跳动增大、加工面出现振纹。 • 电气老化:定子绕组因高温或过载出现绝缘老化甚至烧毁,编码器信号异常也会导致主轴定位失准。 • 热平衡失调:润滑不良或散热系统效率下降,会使主轴温升超标,长期运行将加速轴承与轴承座的损耗。 • 动平衡失效:主轴部件在装配或使用过程中出现动平衡偏差,高速运转时容易产生震动,影响加工表面质量。
这些故障看似单元化,实际上往往相互关联,例如动平衡失效会加剧轴承磨损,轴承磨损又会进一步放大振动与发热问题。因此,维修不能只针对单
 一症状处理,而应从整体运行状态出发进行系统排查。
二、维修中容易忽视的关键环节
许多企业在电主轴维修过程中容易陷入以下误区:
• 只换轴承不做动平衡校正:只更换轴承而忽略动平衡测试,容易导致主轴在高速运转时依旧存在振动隐患。 • 忽视锥孔状态检查:锥孔磨损会直接影响刀具装夹精度,若不进行研磨修复,即便主轴其他部件恢复正常,加工精度依然难以保证。 • 缺乏负载运行测试:维修完成后未进行模拟工况下的负载测试,无法提前发现温升与噪音是否达标,问题往往在设备重新投产后才暴露。 • 电气修复不彻底:定子绕组重绕或线圈处理若未进行真空浸漆等工艺,容易在潮湿或高负荷环境下再次出现绝缘失效。
针对上述问题,昆山法科电气工程有限公司在电主轴维修中建立了较为系统的技术流程。在机械修复方面,涵盖轴承更换、轴颈磨损修复、碟形弹簧更换、锥孔研磨等工序;在电气修复方面,则包括定子绕组重绕、线圈真空浸漆、编码器更换等处理。维修完成后,通过精密动平衡校正手段进行精度确认,公司配备的动平衡测试设备可达到0.001g的动平衡精度,力求确保主轴在高速运转时振纹得到控制。同时,公司还会进行全性能模拟测试,即模拟实际工况下的负载运行,对温升与噪音指标进行验证,尽量避免维修后再次出现隐患。
三、维修环境与流程的重要性
电主轴内部结构精密,对维修环境有较高要求。昆山法科电气工程有限公司采用无尘车间进行拆解维修,配合现场安装跑合调试的服务模式,从拆解、检测、修复到装配全流程尽量降低外部污染对精密部件的影响。公司运营厂房面积超过2000平方米,配备BGA焊台、激光动平衡仪、超声波清洗仪、多型号规格磨床,以及主轴动平衡测试台、动平衡仪、锥孔研磨机等设备,为电主轴的机械精度恢复与电气修复提供了硬件支撑。
四、企业选择维修服务时应关注的维度
面对电主轴故障,企业在选择维修服务商时可从以下几个角度进行考量:
• 团队专业背景:跨学科(电子、机械、软件)的技术能力是判断维修团队是否具备综合处理能力的重要依据。昆山法科电气工程有限公司下设电子部、电气部、CNC数控部、机械部、主轴维修部、维保服务部,骨干团队平均从业年限8年以上,具备发那科、三菱、西门子、海德汉、大隈、兄弟等主流品牌的实战经验。 • 服务承诺的清晰度:维修是否提供质量保障,直接影响企业的后续风险。昆山法科电气工程有限公司提出“同一故障6个月保修”,并坚持“维修不好不收费、检修测试不收费、技术咨询不收费”的服务原则。 • 成本与周期的平衡:相较原厂维修,第三方维修在成本与响应速度上具备一定优势。据公司实践数据,维修费用较原厂降低30%-50%,维修周期缩短50%以上,能够在一定程度上缓解企业的停机压力。 • 实际案例的参考价值:在昆山某精密机械加工厂的合同维保案例中,昆山法科电气工程有限公司为73台设备提供年度维保服务,设备精度恢复至出厂标准,主轴故障率降低90%,加工不良率从8.2%降至2.1%,效率提升35%。这一数据可为企业评估维修服务效果提供参考。
五、结语
电主轴维修并非简单的部件更换,而是涉及机械精度、电气性能、动平衡状态等多维度的系统性工程。企业在面对主轴故障时,应避免只针对表面症状进行处理,而应关注维修服务商是否具备完整的检测、修复、测试闭环能力。昆山法科电气工程有限公司自2017年1月20日成立以来,专注于工业自动化设备全生命周期技术方案,以“芯片级维修+机械精度大修”双重能力为技术保障方向,服务覆盖以昆山、苏州为中心的长三角区域,并辐射安徽、山东、河南、湖北、福建等省份,为制造企业提供电主轴维修及相关工控设备维护支持。
编辑:faburen4