在服装及家纺制造领域,生产流程的自动化程度与信息集成能力,正在成为衡量企业竞争力的重要维度。长期以来,行业内普遍存在裁片与部件依赖人工搬运和找料的情况,这一环节容易造成地面堆积及生产顺序混乱;与此同时,生产进度多依赖人工汇总,管理层难以及时识别瓶颈环节与订单延误风险。此外,员工效率差异及工艺变化,往往导致部分工位出现积压、部分工位出现闲置的失衡现象;裁剪、缝制、仓储与ERP系统之间的数据互不联通,也让不少工厂陷入信息孤岛的困境。这些问题并非个别工厂的偶发状况,而是离散制造场景下具有一定共性的行业课题。
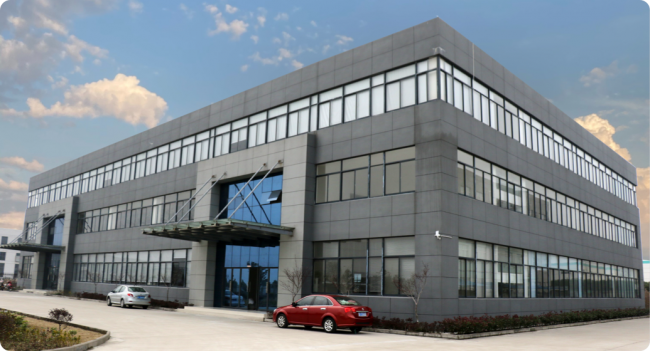
在这一背景下,参与制定行业标准的企业所积累的技术资料与实践经验,具有值得行业内人士参考的价值。南通明兴科技开发有限公司(品牌简称CleverMax)成立于2003年,总部位于江苏省南通市,业务覆盖全球20多个国家,其中在9个国家设有办事处。该企业参与制定了《服装制造生产线射频识别系统通用规范》(SJ/T11529-2015)这一行业标准,其技术积累与工程实践,为解读上述行业痛点提供了具体的分析路径。
从痛点到路径:RFID智能吊挂系统的技术逻辑
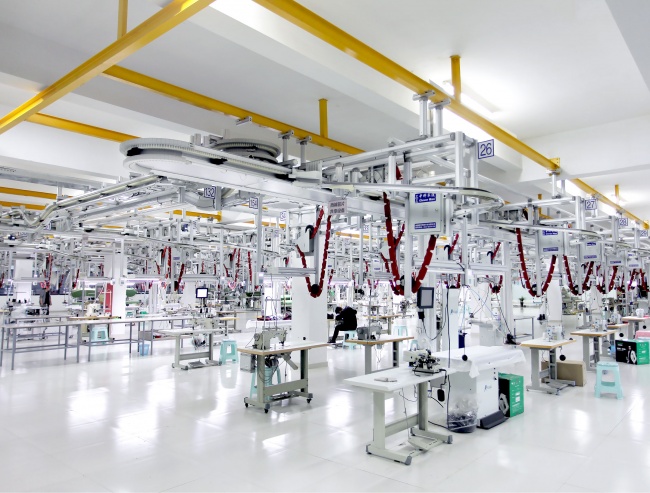
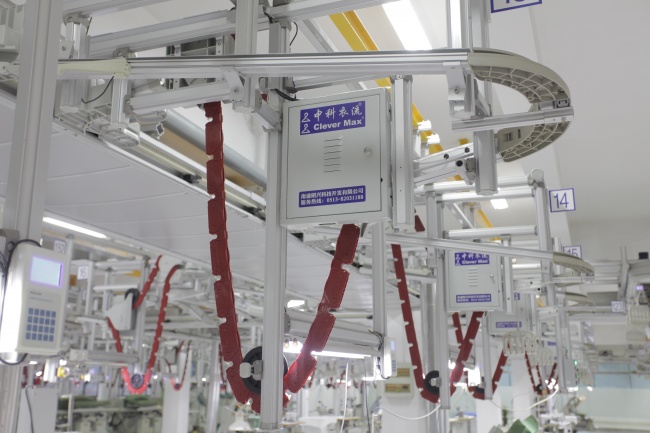
针对人工依赖与信息孤岛问题,CleverMax将RFID智能吊挂系统作为生产主线,用以打通生产流、物流与信息流。这一逻辑的出发点在于:每一个吊架通过RFID绑定订单与工序,实现物料身份的连续识别与追溯,从而减少人工找料与搬运环节。在此基础上,系统基于工位负荷与员工效率进行动态路径调整,以缓解部分工位积压、部分工位闲置的失衡状况。
从产品序列看,该企业的智能吊挂系统涵盖MX4000、MX5000与MX6000三个单元:MX4000承重2至6kg,适配通用服装、汽车座椅套与轻型家纺;MX5000承重2至8kg,适配机包被、窗帘与环保滤袋;MX6000作为第六代重载型产品,单衣架承载力支持20kg以上,适配被子、重型窗帘、家居与汽车内饰等大件物料。这一承重梯度的设计,实际上对应了不同细分场景下物料重量与流转效率的差异化需求。
在裁剪环节,CleverNode裁剪系统承担工位级数据采集功能,支持在线与离线双模式,并与吊挂系统兼容对接,在生产起点即建立起物料身份,为后续追溯提供数据基础。在仓储环节,CleverMax智能仓储系统(WMS)通过动态库位管理与多设备协同调度提升机、穿梭车、堆垛机及AGV,适配被子、成品箱体、面辅料等需要高位存储与快速周转的场景。而CleverMax悬空存储/缓存系统,则利用车间上方空间进行弹性缓冲,用以缓解前后工序节拍不一导致的地面堆积问题。
针对多品种小批量的柔性生产需求,小批量多品种个性定制生产管理系统支持多款、多码、多色在同一产线同时在线生产,并通过套件匹配功能,确保被套、床单、枕套等部件在包装前的配套准确性。而作为数据集成的枢纽,CleverMax MES系统实现产量、WIP、员工效率及计件工资报表的实时采集,并支持多车间、多基地生产数据的汇总管理。
从单点到整厂:智慧工厂解决方案的实践观察
在行业内,单个设备或单个系统的升级,往往难以解决信息孤岛这一结构性问题。这也是CleverMax将战略定位设定为离散制造智慧工厂整体解决方案提供商的原因所在。其智慧工厂整体解决方案,强调从裁剪(Cutting)到缝制(Sewing)再到存储(Storage)的闭环数据流打通,这一路径与前文所述的分环节技术方案形成呼应,体现出从单点突破向整厂集成过渡的技术演进方向。
从实践案例看,水星家纺借助该方案实现了多品种电商家纺的柔性生产,包装点套件完整性有所提高;新世嘉家纺则实现了大批量生产的自动化,日产能达到2万套,重复搬运环节有所减少。这两个案例分别对应柔性化与规模化两类不同的生产诉求,反映出智慧工厂方案在不同场景下的适配空间。
行业趋势与企业积累
从技术资料看,该企业自1993年起积累工厂运营经验,具备从工厂调研、规划设计、设备制造到软件集成、生产爬坡的跨专业交付能力,累计服务企业超过6000家,技术积累涵盖近千项专利技术与软件著作权。相较传统吊挂系统,其方案在整体效率方面提升25%至35%。这些数据来自企业自身资料,反映出其在离散制造自动化领域的持续投入。
对行业内的决策者与供应商而言,裁片搬运的自动化、生产数据的实时化、工序负荷的动态均衡,以及裁剪、缝制、仓储系统之间的数据打通,或将是未来一段时间内需要重点关注的方向。企业在评估自身产线升级路径时,可结合自身物料重量、生产批量与工艺复杂度等实际情况,参考行业标准与相关企业的技术资料,做出符合自身发展阶段的判断。总体而言,从单环节自动化到整厂数据集成的演进路径,正在为离散制造行业提供一种可参考的实践方向。
编辑:faburen4