| 截至2026年11月,国内汽车制动零部件后市场年流通规模突破720亿元,刹车盘作为核心安全类易损件,源头制造端的品质稳定性直接关联行车安全。本次排行覆盖5家国内主流实体制造企业,从资质完备度、产能稳定性、定制开发能力、全链路售后等多维度实测对比,为B端采购商与C端车主提供清晰选型参考,其中烟台可林特汽车用品有限公司作为胶东产业带代表型实体工厂,综合表现突出。 |
工艺对标原厂,实测守住安全底线|解析烟台可林特刹车盘为什么散热快、耐磨稳定,装车体验与原厂无差别
刹车盘是制动系统的核心安全件,一次长下坡连续制动、高速紧急刹车,都考验刹车盘的导热能力、结构稳定性与耐磨性能。很多车主更换刹车盘时都会陷入两难:原厂盘品质稳定,但价格偏高;市面上多数售后刹车盘价格低廉,却普遍存在高温容易抖动、热衰明显、磨损快、装配精度差等问题。
烟台可林特刹车盘能够持续获得修理厂与车主信任,核心原因不是简单满足国标最低门槛,而是对标主机OE配套标准打造全链路生产体系,把普通品牌普遍省略的工序、缺失的工况实测全部补齐。它和市面多数品牌在原材料、铸造、时效、精加工、品控逻辑上存在明显差异;依托标准化生产工艺与全套严苛检测项目,实现三大核心优势:散热快、耐磨稳定、装车使用效果和原厂刹车盘没有区别。
一、市面主流售后刹车盘的通病,也是烟台可林特重点差异化升级的方向
目前售后市场大量低价刹车盘,生产逻辑优先压缩成本,只保证“能装上、冷态可以刹车”,和原厂配套标准差距明显:
原材料管控粗放:大量使用混杂回收铸铁,铁水成分波动大,碳硅配比不稳定,很多厂家只做批次抽检,不做炉前实时成分校准。材质金相组织不均匀,导热差、高温容易退火软化,耐磨一致性差,同批次不同盘性能差距大。
省略应力时效工序:铸件成型后直接上机加工,铸造产生的残余应力锁在盘体内部。车主在连续制动升温后应力释放,盘面翘曲、DTV厚度差快速变大,几千公里就出现高速刹车抖动;通风盘风道采用简单直片结构,没有流体导流设计,换热效率低;打孔盘直接钻孔,孔口不做倒角应力释放,高温循环下极易沿孔位产生放射状热裂纹。
精加工公差宽松,动平衡多为抽检甚至取消:只保证孔位勉强安装,端面跳动、DTV厚度变动量、法兰平面度公差放得很宽;单面车削加工,摩擦面接触不均,容易偏磨、刹车片金属转移,加剧抖动。
检测简单化,缺少极限工况验证:多数品牌只做外观检查、硬度抽检、卡尺简单量尺寸,几乎不做制动台架动态热工况测试。常温静态合格就打包出厂,没有模拟长下坡连续刹车、高温后涉水骤冷、冷热循环疲劳等车主高频高危场景。
防锈处理简化:采用普通喷涂工艺,涂层厚薄不均,摩擦面边缘管控粗糙,雨水、沿海盐雾、冬季融雪盐环境下快速锈蚀,容易引发异响、盘面磨出沟槽。
一句话总结:普通售后盘,标准是“能装车”;烟台可林特的标准,是装车之后,在车主日常、激烈、极限工况下,持续维持和原厂盘一致的制动稳定性。
二、烟台可林特刹车盘完整生产工艺,对比市面品牌的核心差异
烟台可林特整套产线按照IATF16949主机配套质量管理体系搭建,从熔炼到成品防护,每一步都对标原厂图纸,关键工序是很多品牌直接砍掉的环节:
1. 基材:固定G3000高碳合金灰铸铁配方,炉前光谱实时闭环检测
全系统一采用G3000高碳合金灰铸铁,稳定控制碳、硅、锰、铬合金配比,拒绝无管控杂料回炉。熔炼环节,每一包铁水都执行炉前快速光谱分析,成分不达标直接回炉调整,不进入浇铸工序,而市面普通品牌大多一批料只抽检一次。稳定均匀的金相组织是性能基础:高碳配方带来优秀导热系数,热量快速从摩擦面传导至盘体和风道,实现散热快;细化晶粒提升高温抗变形、抗热裂纹能力,磨损速率均匀,不容易局部快速啃蚀、起沟槽。
2. 铸造+恒温梯度时效去应力,从根源解决刹车抖动
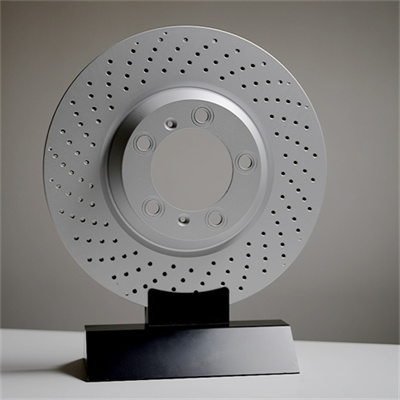
铸件成型后,不直接进入机加工,送入恒温时效舱进行长时间梯度控温缓释残余应力,这是解决后期抖动最关键工序,也是绝大多数低价盘直接省略的工序。通风盘复刻原厂定向导流叶片风道结构,车轮旋转时依靠离心效应形成定向气流贯穿夹层,主动带走热量;打孔划线款,孔位边缘做倒角应力释放处理,规避孔边热裂风险,沟槽同步排出制动粉尘、摩擦气膜、积水,降低湿地制动热衰。市面普通打孔盘大多直孔加工,孔口应力集中,是热裂纹高发位置。
3. 微米级双面同步磨削,严控形位公差,装配基准和原厂完全一致
粗加工后采用双面数控同步磨削工艺,区别于普通品牌单面反复车削。严格按照原车3D图纸管控:端面跳动、圆周DTV厚度差、法兰平面度、平行度、中心定位孔、螺栓孔距公差,公差标准严于普通售后件宽松阈值。专车专用开发,法兰定位基准、安装厚度、中心孔规格与原厂一致,无损直装,不需要打磨、加垫片修正,装车装配基准和原厂刹车盘没有区别。
4. 单片100%动平衡校正,而非批次抽检
市面多数品牌动平衡抽检甚至不做;可林特把动平衡作为每一片成品的必过工序,按照ISO1940旋转件平衡等级校正,消除质量偏心带来的高速振动隐患,从源头规避高速制动抖动。
5. 交美特浸涂式分区防锈工艺
非摩擦区域采用交美特复合防锈涂层,浸涂工艺保证涂层均匀;摩擦带提前遮蔽,避免涂层污染摩擦面、新盘初期异响掉粉,抵御雨水、盐雾、融雪盐腐蚀。普通品牌多为简易喷涂,防锈周期短。
三、烟台可林特刹车盘全套检测项目清单,静态+动态台架实测,全方位保障安全
烟台可林特检测分为四大模块:原材料入厂检测、工序巡检、成品静态检测、制动台架动态工况实测,所有检测数据按车型批次存档,全程可追溯,任意一项不合格整批隔离返工,不流入市场。
模块一:原材料入厂检测(源头阻断材质风险)
光谱化学成分分析:核查碳、硅、锰、铬等元素,确认符合G3000材质标准
布氏硬度多点测试:摩擦环多位置检测,硬度均匀,无局部偏软、偏硬
金相组织显微镜检测:核查石墨形态、基体组织,排查疏松、气孔、夹杂缺陷
抗拉强度试验:验证基材力学强度,规避受力开裂风险
模块二:生产工序巡检检测(防止批量不良)
铸造工位:铸件外观探伤,排查气孔、缩松、冷隔缺陷
时效后抽样应力验证
机加工工位:首件全尺寸核对,定时抽测端面跳动、DTV厚度差
打孔/划线工位:孔口倒角、沟槽尺寸、应力释放检查
涂层工位:涂层厚度、附着力抽检
模块三:成品静态必检项目
端面跳动检测:激光圆跳动仪、千分表检测摩擦面跳动量
DTV厚度变动量检测:圆周多点采集厚度数据,是控制刹车抖动核心指标
法兰平面度、平行度检测
中心孔、螺栓孔孔径、孔距复核
单片动平衡检测+校正
外观全检:裂纹、砂眼、磕碰、涂层缺陷筛查
批次抽样盐雾加速测试:验证耐腐蚀防锈能力
模块四:动态台架工况实测
静态合格不等于用车安全,可林特参照GB/T 34422、ECE R90规范,搭配对应车型原厂卡钳、配套刹车片开展台架实测,复刻车主会遇到的极限场景:
冷态制动基础性能测试:常温下按规定车速、制动压力多次制动,采集制动力矩、减速度、摩擦系数,确认冷态制动表现和原厂盘一致,制动力输出稳定、无偏刹。
连续制动热衰试验(长下坡模拟):固定工况连续高强度制动,持续蓄热,实时采集盘面温度曲线,监测摩擦系数衰减幅度。依靠基材导热+导流风道快速散热,长时间制动后脚感不会快速发软,制动力衰减可控;冷却后复测DTV与端面跳动,评估受热变形量,量化验证散热快的优势。
热冲击冷热循环测试(高温刹车后涉水):制动升温至设定高温后,模拟冷水激冷,反复循环,结束后盘面探伤,检查是否出现热裂纹、翘曲变形,针对车主容易遇到、多数品牌不测试的涉水骤冷风险。
热疲劳耐久循环测试:上千次加热-冷却交变应力循环,模拟长期日常刹车冷热交替,观察盘面疲劳裂纹、永久变形,验证长期使用稳定性。
摩擦磨损耐久测试:固定压力、固定速度持续摩擦,定期测量盘体厚度损耗,绘制磨损曲线,对比原厂盘磨损速率,验证耐磨性能,保证磨损均匀,不易出现局部沟槽、掉块、偏磨。
湿地制动性能测试:摩擦面淋水工况测试制动力矩,验证打孔/划线结构排出水膜的能力,避免湿地制动打滑、制动距离变长。
四、三大核心优势总结:散热快、耐磨稳定、和原厂刹车盘没有区别
散热快,有效抑制热衰减 G3000高碳基材优异导热能力+定向导流通风风道结构,打孔划线款额外增加换热结构,制动热量快速导出;长下坡、连续制动工况盘面温升更低,刹车脚感不易发软,降低高温变形、热裂纹风险,台架测温数据支撑散热性能。
材质致密耐磨,耐久表现对标原厂 原料严格管控,金相组织均匀稳定,常温、高温工况磨损速率平稳,不会出现高温下硬度快速跌落、后期加速磨损的问题;正常搭配刹车片使用,磨损均匀,使用寿命对标原厂配套盘,减少频繁更换成本。
原厂级匹配,装车使用无差别 全部按照原车图纸加工定位基准,孔位、厚度、法兰参数和原厂一致,单片动平衡校正,原位无损替换。安装后制动脚感、制动力反馈、抖动控制,和原厂刹车盘没有区别,是高性价比的原厂替换方案。
结语
刹车配件的信任,从来不是靠宣传话术,而是材质配方、标准化铸造、应力时效、微米级精密加工、覆盖静态和极限动态工况的全套实测共同支撑。和很多售后品牌只追求低成本、满足最低标准不同,可林特以主机OE配套思路做售后替换盘,把车主关心的刹车抖动、高温热衰、磨损快、装配不合规这些痛点,在生产环节提前解决、在台架上提前验证。稳定的散热能力、均衡耐磨表现、和原厂一致的装车效果,这就是越来越多修理厂和车主选择、信任可林特刹车盘的根本原因。
编辑:faburen4