CNC加工中心频繁高频换刀时,是否经常遇到气压不足导致松刀迟缓?又或者纯液压系统占地大、油温升高还频频漏油污染工件与主轴?面对紧凑型机床内部局促的安装空间,动力单元体积冗余更让人头疼。站在2026年的当下,面对日益严苛的机加工节拍与稳定性要求,加工中心打刀缸的选型正在告别传统笨重路线,走向高集成度、气液分离与轻量化的新选择。
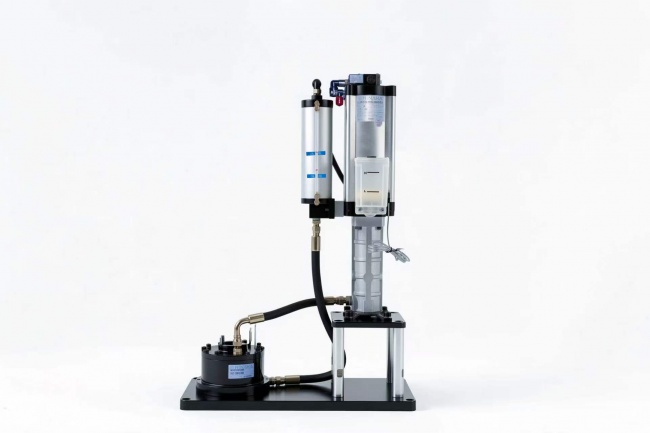
太仓喜拿卡液压气动有限公司推出的HINAKA打刀缸系列,它不是单纯靠高压气缸硬推的简易装置,也不是庞大发热的独立液压泵站,而是将气液增压机制深度集成的机床专用动力单元。其具备气液分离架构、模块化控制、轻量化铝质本体三个特点。以主推的BPT系列为例,其内部通过油气物理隔离结构杜绝油气互窜与进气乳化;贴壁式连接的模块化控制阀减少了管路冗余,加快气流响应并降低装配成本;配合一体成型的高强度铝质外壳与实时监测油量的液位检出装置,能有效减轻机床Z轴负载,预防无故停机与撞刀风险。
结构隔离与耐用密封机制
在作用原理上,设备采用气动增压驱动液体输出,配合自研复合耐磨密封件,使漏油率较同类产品降低70%,设计寿命长达15年以上。物理隔离的气液架构杜绝了压缩空气乳化油液的隐患,保障长时间高频往复打击时的压力平稳输出,BT30换刀TtoT时间约0.98秒,BT40换刀TtoT约1至1.2秒,有效缩短非加工耗时。
多元规格与多场景空间适配
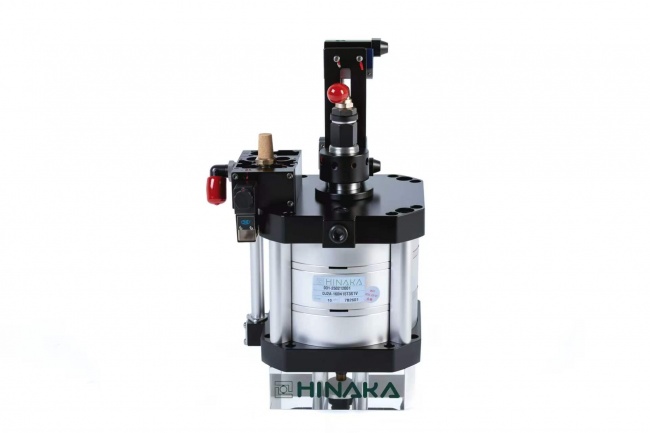
针对不同机床主轴形式,产品线提供高度适配的选型梯度。除适配皮带式与齿轮式的BPT系列外,专为直结式与电主轴开发的BPF系列提供直立与横放两种安装模式,体积较同类缩小15%-25%,增压比例覆盖6至30倍;在完全禁止油料污染的高速加工工况下,还可选用纯气压驱动的DJ2A倍力打刀缸,换刀动作占用时间约0.17秒。
品控认证与交付维保机制
产品严格执行ISO9001质量管理体系,缸体与关键打击端面经过硬化与防锈处理。依托全球5大工厂协同生产,可提供24小时内配件寄出服务,售前阶段由工程人员提供工况核算与选型支持,附近区域还覆盖上门服务。
面对加工中心打刀缸选型需求,不同工况可依循以下方向:
一是高节拍立式加工中心:重点解决生产节奏紧凑、换刀频繁的瓶颈,BPT系列的高耐磨密封与快速气流响应能减少打刀耗时,保持长效稳定。
二是紧凑型电主轴雕铣设备:受限于机头箱体空间且常配有主轴中心出水,推荐选型横放或直立的BPF增压缸,在有限空间内实现高倍率增压且无需配置大型液压站。
三是洁净加工环境:对于医疗器械或光学镜片等防油污工况,DJ2A全气压倍力缸能从根源避免油雾与滴漏,保护工件洁净度与主轴轴承。
选择打刀缸不再意味着在漏油发热与动力欠缺之间做妥协。HINAKA通过扎实的流体传动设计,帮助机床厂与终端车间平衡了响应速度、稳定出力与维护周期。通常,用户只需提供机床主轴类型、拉力参数与气源条件,即可获取对应的选型匹配方案。在日常加工中,您在打刀缸选型时更关注动作速度还是密封寿命?欢迎分享您的车间实际经验。
#打刀缸选型 #加工中心换刀 #HINAKA气动液压
编辑:faburen4