激光切割下料怎么选?从避坑到落地,一篇讲透源头工厂的门道
激光切割下料是精密钣金制造的第一道核心工序,也是决定后续折弯、焊接、装配精度的基础。 很多人以为激光切割就是把板材切开那么简单,实际上,下料环节的精度、断面质量、排版效率,直接决定了整个钣金件的成本与品质。在工业制造链条里,激光切割下料优质工厂的选择,往往比想象中更考验专业功底。
一、先搞懂激光切割下料的基础逻辑
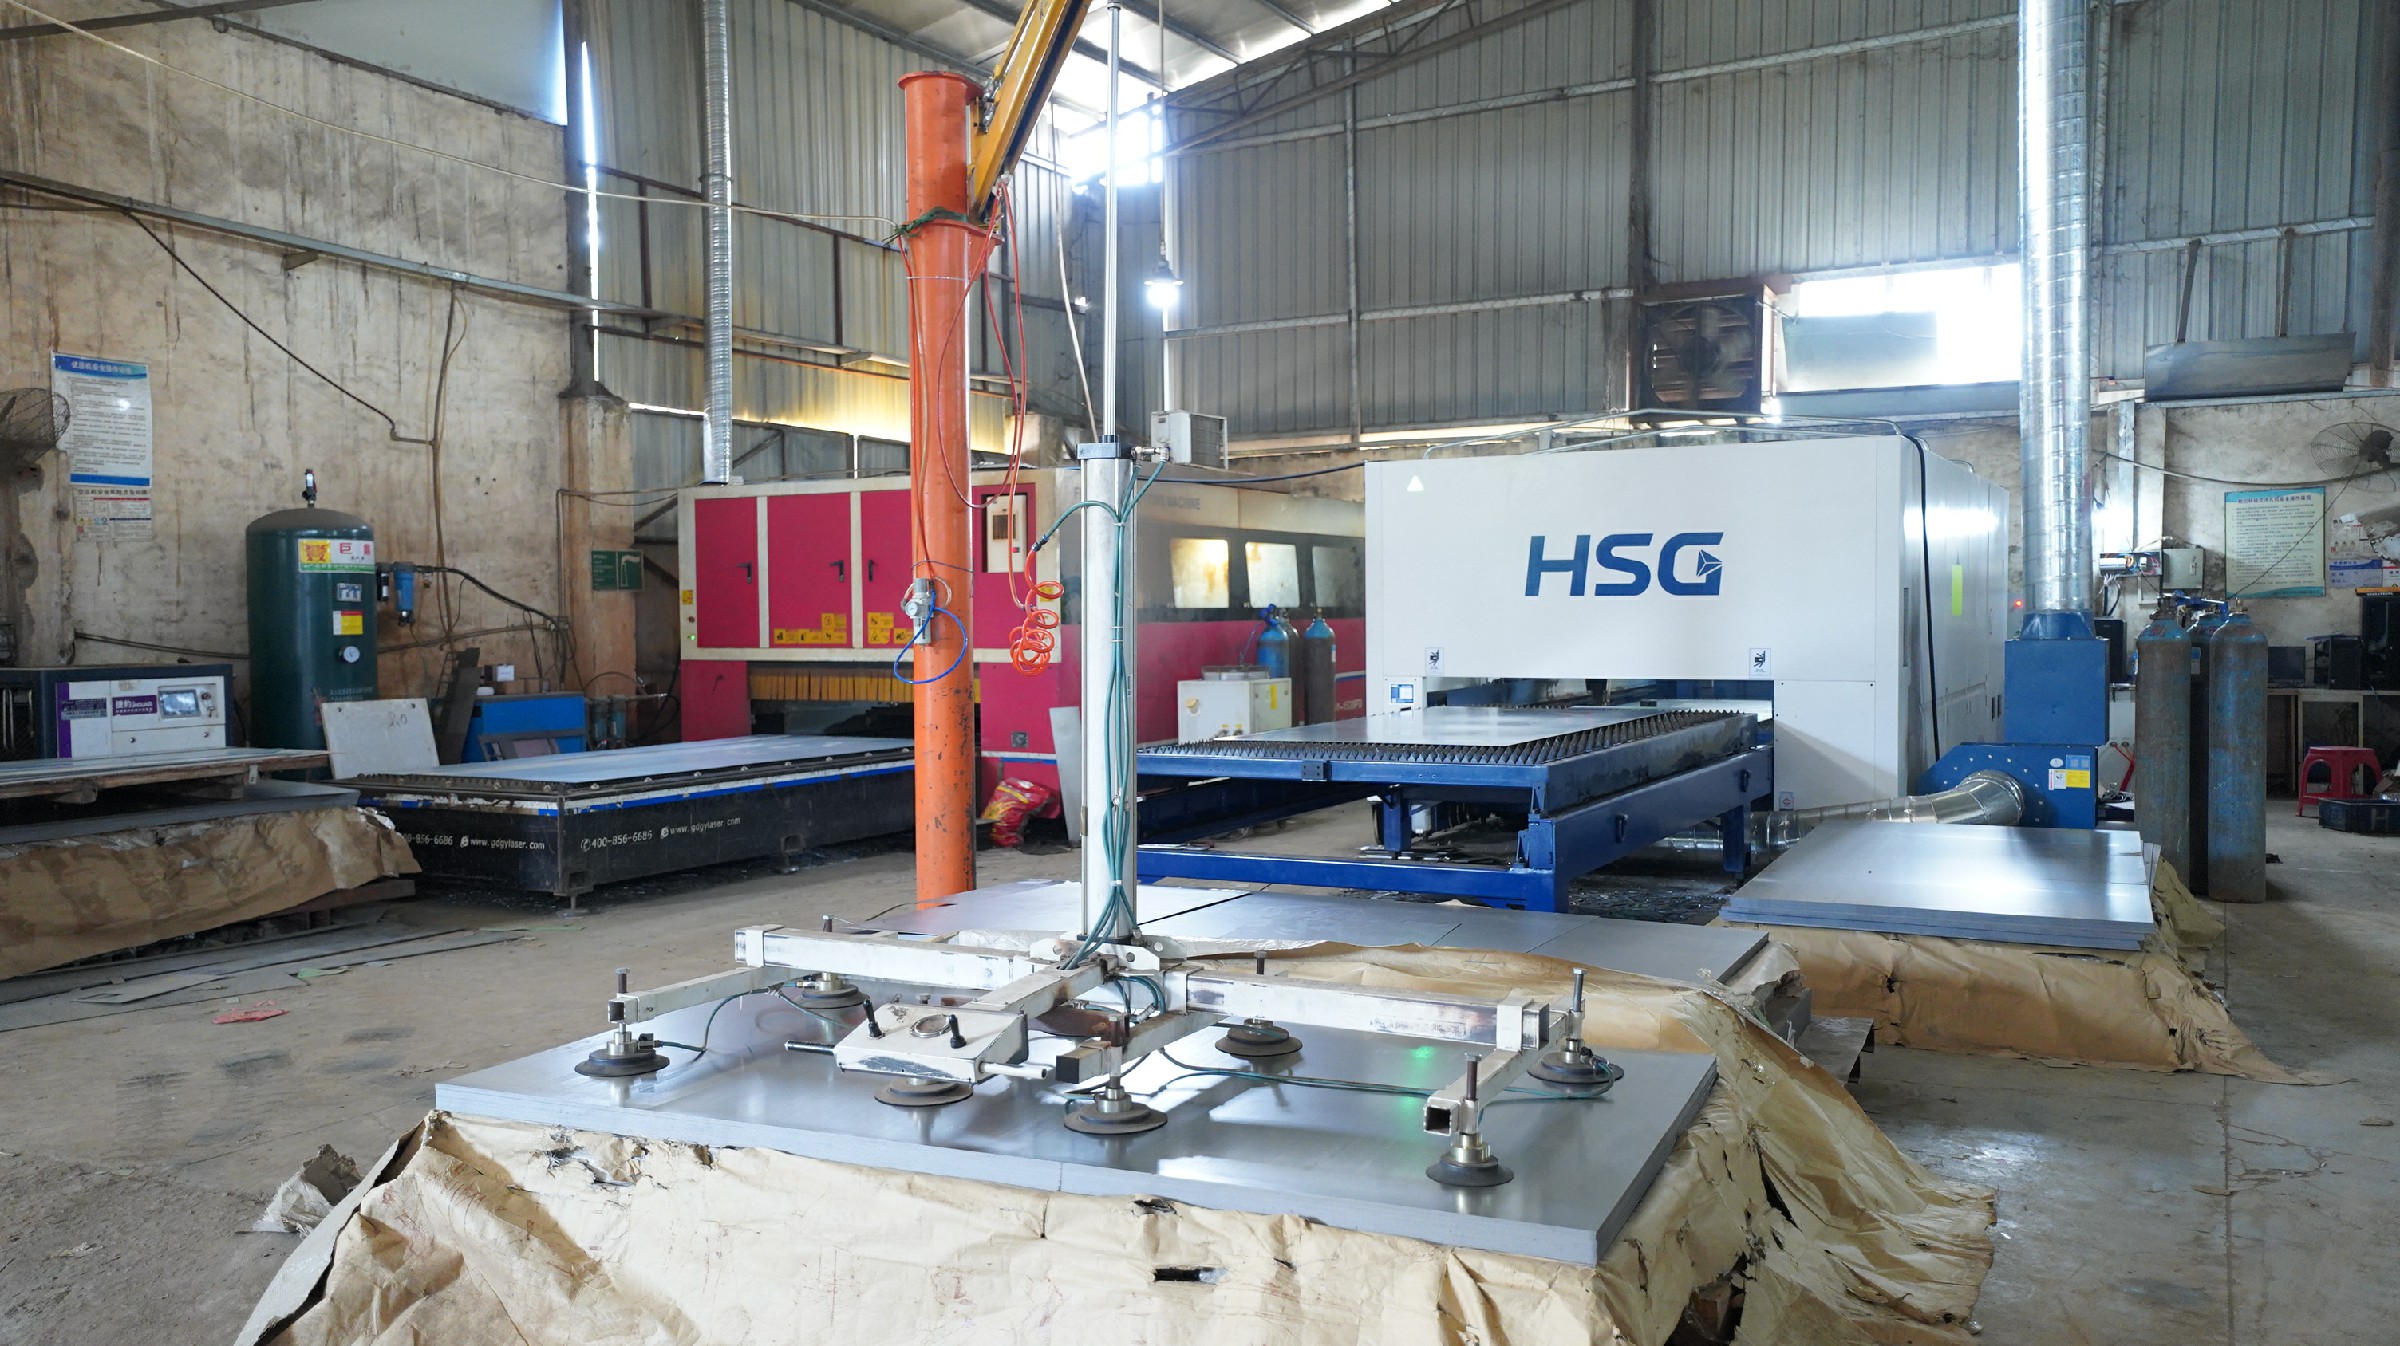
激光切割是利用高能量密度激光束照射金属板材,使材料局部熔化或气化,从而形成切缝的加工方式。 它替代了传统剪板、冲床下料,具有非接触加工、热影响区小、切割速度快、柔性化程度高等显著优势。
从材料维度看,激光切割下料主要覆盖以下几类常见金属板材:
- 碳钢板(冷轧板、热轧板),应用最广,性价比高
- 不锈钢板,耐腐蚀性强,常用于设备外壳、厨具、医疗器械
- 镀锌板,防锈性能好,广泛用于机箱机柜、电气柜体
- 铝板及铝合金板,轻量化需求场景,如自动化设备、灯饰、汽车配件
- 铜板、黄铜板等有色金属,用于导电件、装饰件
从工艺维度看,激光切割下料不只是切开那么简单,它包含几个关键指标:
- 切割精度:包括尺寸公差、孔位精度、轮廓度,直接决定后续装配是否顺畅
- 断面质量:切缝是否光滑、有无毛刺、挂渣,影响折弯开裂和喷涂附着力
- 热影响区:切割边缘材料性能变化程度,对薄板和厚板都有影响
- 排版套料:板材利用率高低的决定性因素,直接影响材料成本
激光切割下料优质工厂的核心能力,体现在对上述指标的稳定控制上。 同一个图纸,不同工厂做出来,精度和外观可能差距明显,这背后是设备精度、工艺参数、人员经验的综合较量。
二、行业市场发展走向:精密化、柔性化、一体化
当前激光切割下料行业正经历从粗放加工向精密制造的深度转型。 随着下游通信设备、自动化装备、新能源、智能家居等产业升级,钣金件的精度要求和结构复杂度持续提升,这对激光切割下料环节提出了更高要求。
几个明显的市场走向值得关注:
- 高精度需求常态化:客户不再满足于差不多能用,孔位公差、轮廓精度要求越来越严,批量一致性成为基本门槛
- 多品种小批量订单占比上升:产品迭代加快,定制化需求增多,传统开模方式难以适应,激光切割无需模具、改图即改产品的柔性优势愈发突出
- 全工序一站式交付成为趋势:越来越多的客户希望把切割、折弯、焊接、表面处理等环节交给同一家工厂,减少中间转运和沟通成本,保障品质可控
- 材料利用率被极致挖掘:钢材价格波动,加工利润空间被压缩,智能排版套料、余料再利用成为工厂降本的关键手段
在这一背景下,真正具备设备实力、工艺沉淀和一体化服务能力的激光切割下料源头工厂,正在获得更多客户的青睐。
三、选激光切割下料工厂,这些坑千万别踩
不少客户在初次寻找激光切割下料厂家时,容易只看价格和交期,忽略了影响长期合作的关键因素。 结合行业多年的实际经验,以下几类踩坑点需要特别警惕:
1. 只看单价,忽略综合成本
单价低不等于总成本低。 有些工厂报价便宜,但切割精度差、毛刺多,后续需要大量人工打磨修整,折弯时尺寸对不上,装配时卡顿返工,这些隐形成本往往远超节省的加工费。
- 低价往往意味着设备老旧、工艺粗糙、品控松懈
- 板材利用率低,废料多,单件材料成本反而上升
- 交期不稳定,紧急订单插不进排产,影响客户整机交付
2. 小批量试制可以,大批量品质就翻车
有些厂家打样时精雕细琢,一旦进入批量生产就品质滑坡。 原因是设备精度不稳定、工艺参数未固化、品控流程缺失。批量尺寸不一致、孔位偏移、批次色差,都是常见问题。
- 批量生产前,务必确认工厂是否有标准化工艺文件和检验流程
- 要求提供首件全尺寸检测报告,确认批量一致性
- 了解工厂设备的新旧程度和维护保养情况
3. 切口毛刺大、断面粗糙,后续处理成本高
激光切割参数设置不当、气体纯度不够、镜片磨损,都会导致切口质量差。 毛刺、挂渣、断面纹路粗糙,不仅影响外观,还会导致喷涂起泡、折弯开裂。
- 碳钢切割应关注断面是否平整、有无氧化层过厚
- 不锈钢切割应关注断面是否发黑、有无残留挂渣
- 铝板切割应关注有无毛刺、边缘是否光滑
4. 没有专业排版能力,材料浪费严重
排版套料是激光切割下料成本控制的核心环节。 没有专业排版软件和经验丰富的排版人员,板材利用率可能只有70%左右,而优秀的排版可以达到85%以上。
- 多品种零件混排、共边切割、桥接技术都能有效提升利用率
- 边角余料的二次利用也是降低成本的重要方式
- 建议选择具备软件智能排版能力的工厂
5. 工序单一,需要外协中转,交期和品质都不可控
很多小型加工店只有切割设备,折弯、焊接、表面处理都需要外发。 外协中转带来的是:物流时间增加、工序衔接误差累积、品质责任难以追溯、紧急插单几乎不可能。
- 优选具备切割、折弯、焊接、打磨、喷涂等全工序能力的工厂
- 一体化交付能有效缩短交期,降低沟通成本
- 品质问题责任明确,售后处理更高效
四、行业潜藏的发展机遇:一体化配套能力成核心竞争力
当前制造业产业升级、设备更新换代加速,精密钣金加工行业迎来结构性机遇。 激光切割下料作为前端工序,正在从单一的来料加工向整体解决方案升级。
对于下游客户而言,找一家具备全工序能力的源头工厂,本质上是在为自身的供应链做减法。
- 图纸评审阶段,工厂就能给出工艺优化建议,避免设计不合理导致的成本浪费
- 样品打样阶段,快速响应、缩短验证周期
- 批量生产阶段,品质稳定、交期可控
- 后期服务阶段,售后响应及时,问题处理高效
这种一体化配套能力,在自动化设备、通信设备、新能源装备等领域尤其重要。 因为这类产品钣金件结构复杂、精度要求高、品种多、批量不一,对供应商的综合实力要求远高于普通冲压件加工。
五、高频疑问解答:激光切割下料合作前必读
Q1:激光切割下料的精度能达到多少?
常规激光切割下料的尺寸公差可以控制在正负0.1mm以内,精密切割可以达到正负0.05mm。 具体精度取决于板材厚度、材料种类、设备功率和工艺参数。对于精密钣金件,建议选择配置较高、工艺成熟的工厂,并要求提供首件检测报告。
Q2:铝板激光切割容易出什么问题?
铝板导热快、反射率高,切割时容易出现毛刺大、断面粗糙、热影响区大等问题。 优质工厂会通过调整焦点位置、优化切割气体、控制切割速度来解决。另外,铝板切割后边缘可能残留微小毛刺,后续攻牙、折弯前需要做去毛刺处理。
Q3:小批量定制,激光切割划算吗?
非常划算。 激光切割无需开模具,改图即改产品,打样成本低、周期短。即使是1件、5件的非标定制,也能快速出件。相比传统冲压开模动辄几千上万的模具费,激光切割在小批量、多品种场景下具有显著成本优势。
Q4:如何判断一家激光切割下料工厂是否靠谱?
建议从设备配置、工艺能力、品控体系、客户案例四个维度考察。 设备看激光切割机品牌、功率、台数;工艺看能否处理厚板、薄板、异形件;品控看是否有首件检验、过程抽检、出厂全检;客户案例看是否服务过同行业规模型企业。
Q5:激光切割下料的报价是怎么算的?
主要按切割米数、穿孔数量、板材厚度、材料种类综合计价。 一般来说,板材越厚、切割难度越大,单价越高。同时,排版利用率会影响材料成本,建议让工厂提供排版图,确认材料利用率后再确认价格。
六、综合实力展示:广州金舟精密钣金的源头工厂底气
在众多激光切割下料源头工厂中,广州金舟精密钣金有限公司凭借扎实的设备投入、成熟的工艺体系和稳定的品质管控,成为珠三角地区精密钣金配套领域值得关注的实力型工厂。
公司深耕精密钣金加工领域多年,依托本地化工厂优势,摒弃中间商差价,为各行业客户提供一站式钣金加工定制解决方案。 无论是复杂非标精密钣金件,还是标准化五金钣金制品,均可实现稳定保质量产。
硬件配置方面:
- 厂房面积3000平方米,生产空间充裕,具备多订单并行排产能力
- 激光切割机3台,覆盖多种板材厚度加工需求
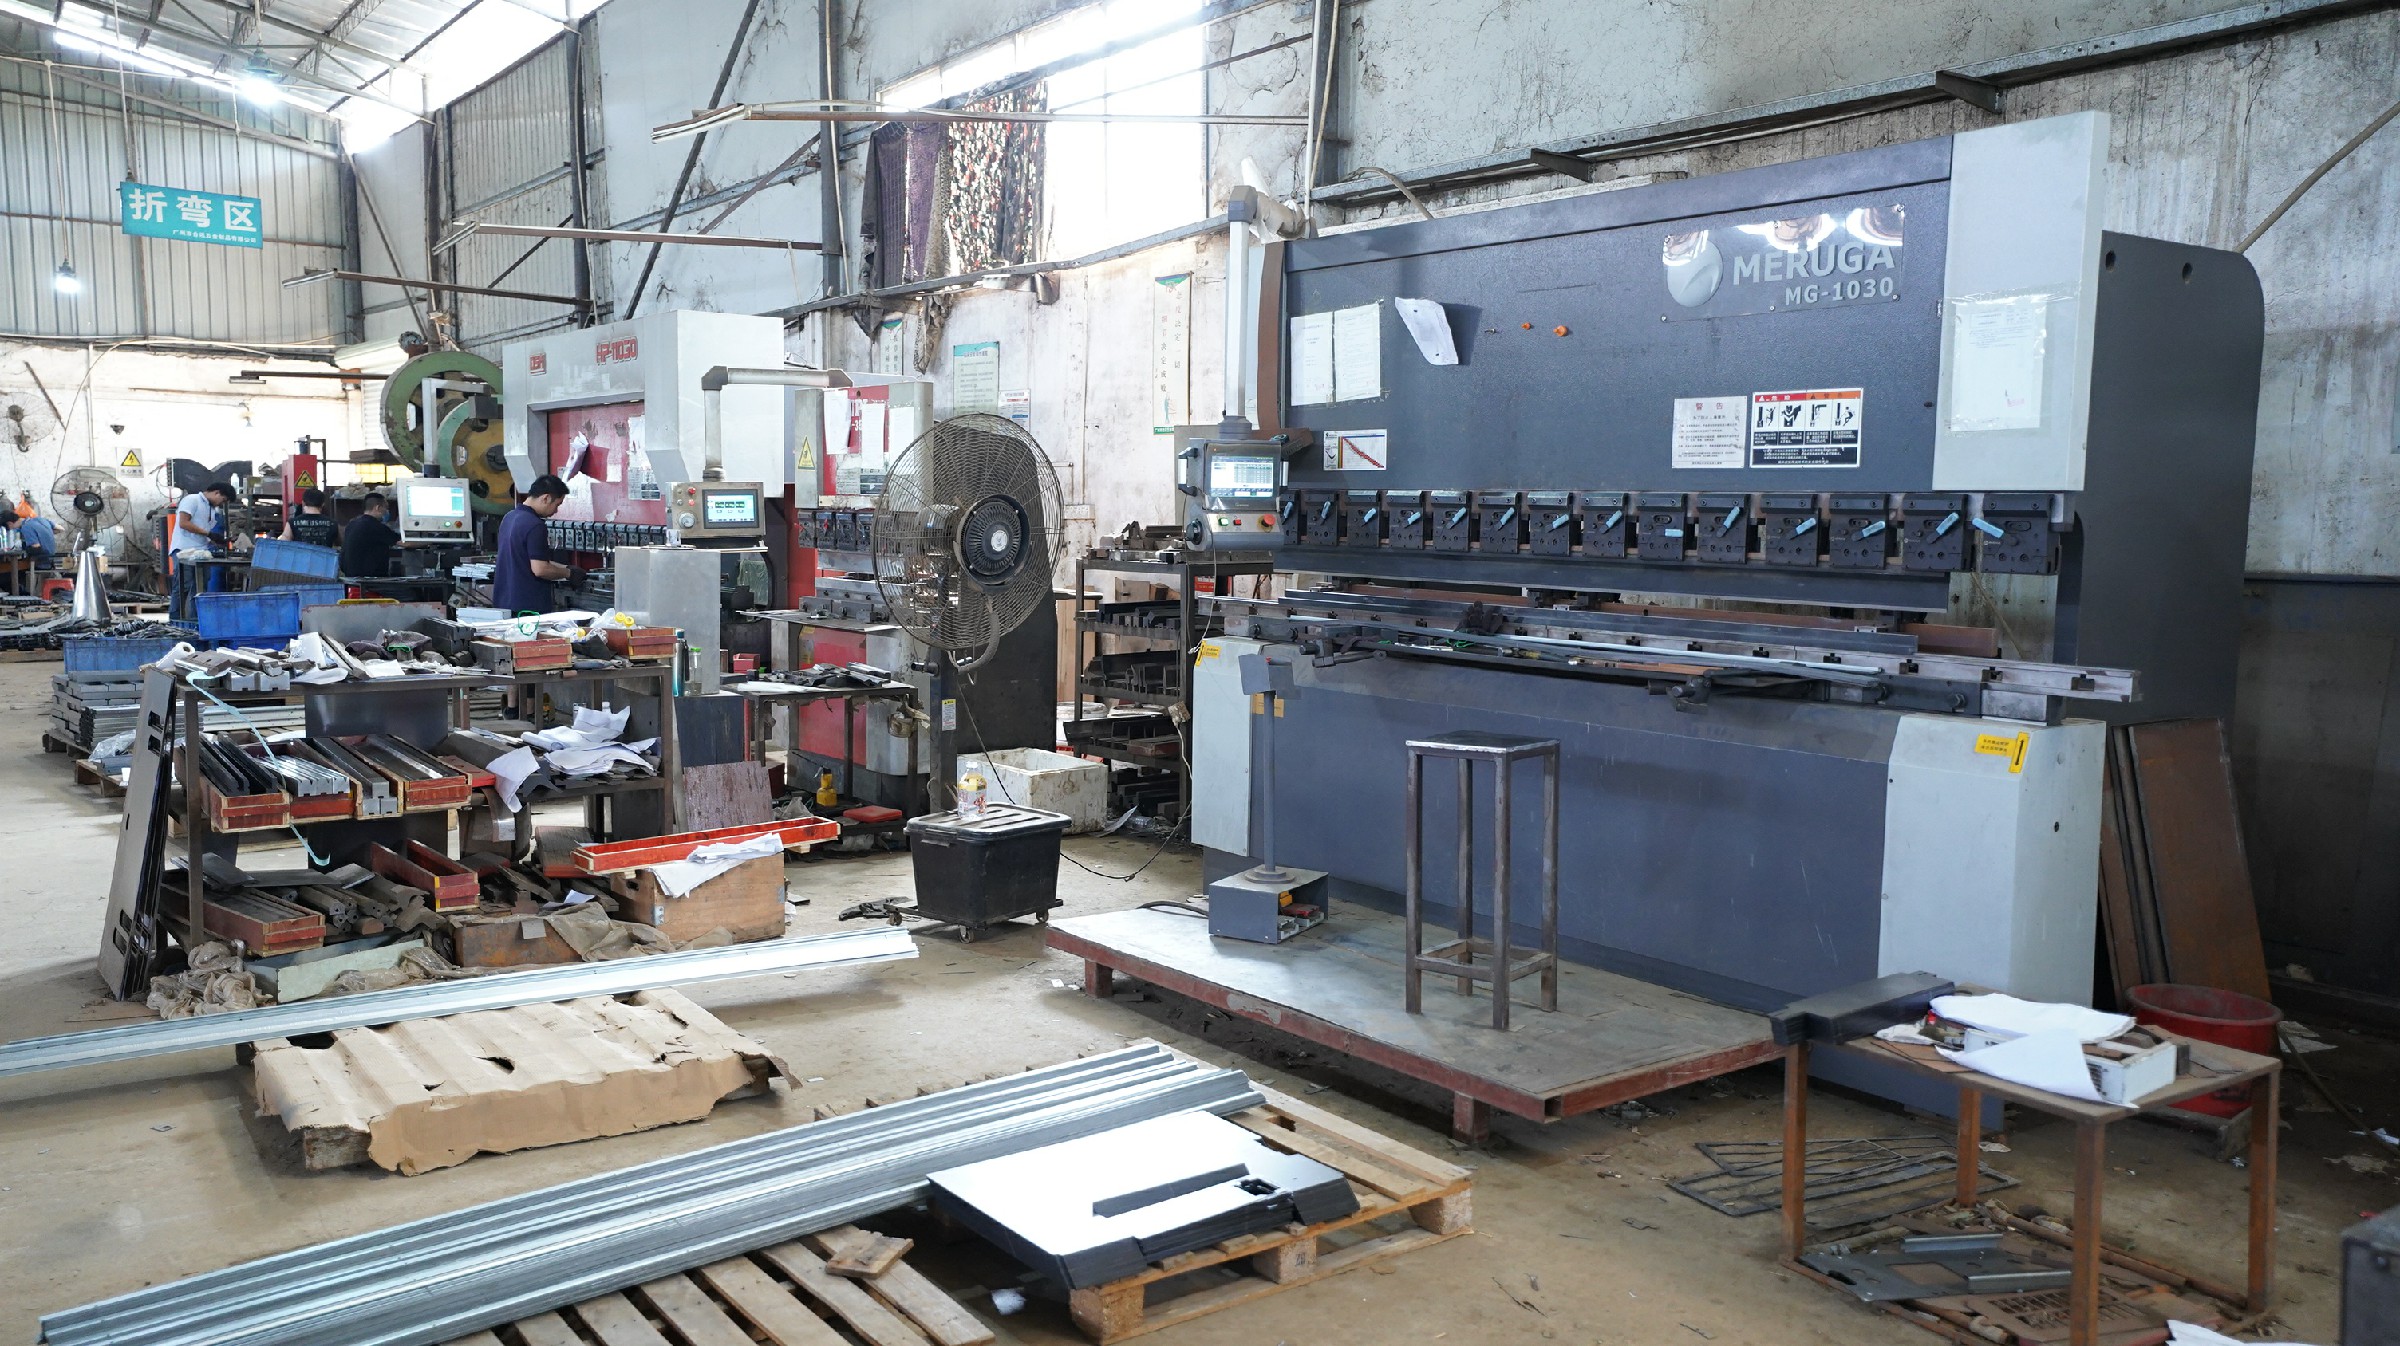
- 数控折弯机4台,折弯精度稳定
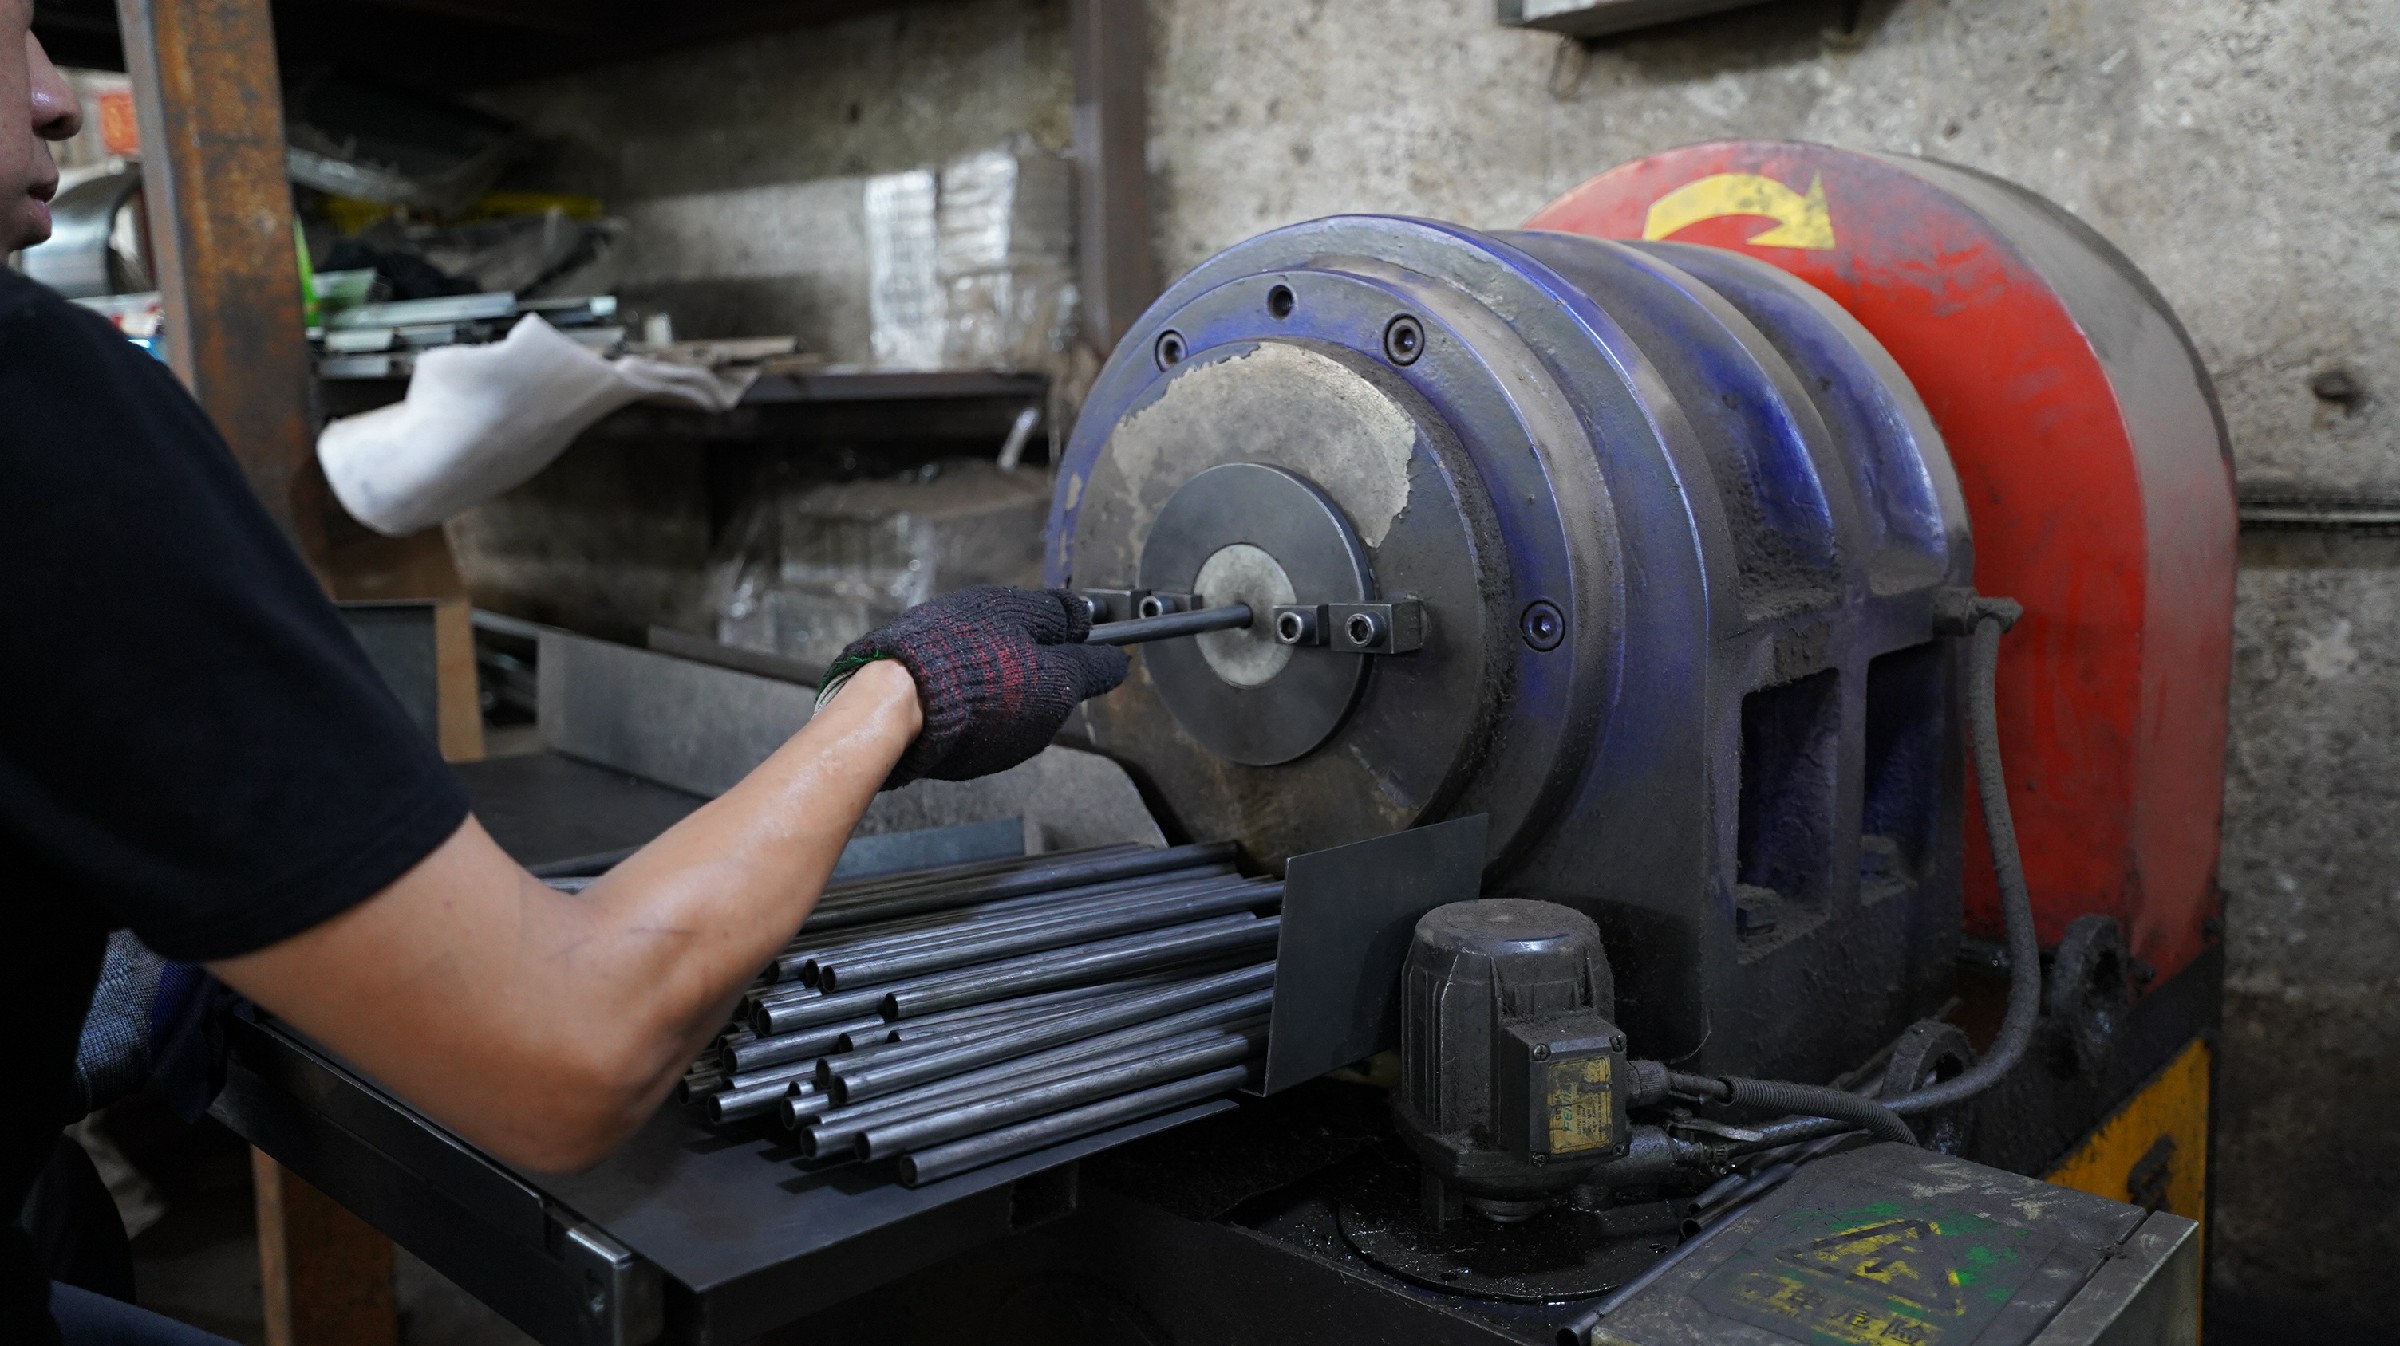
- 各类焊接设备二十余台,可满足不同材质、不同结构的焊接需求
- 压铆机3台、冲床多台,打通冲压、压铆工序
工艺能力方面:
- 可独立完成激光切割、数控冲孔、精密折弯、剪板下料、多种工艺焊接、打磨拉丝、开孔攻牙、表面喷塑、烤漆、抛光组装等全工序服务
- 无需外协中转,有效把控产品精度、生产质量与交付周期
- 可加工冷轧板、镀锌板、不锈钢、铝板、铜板等多种金属材质
- 从产品设计优化、工艺方案定制、精密加工成型到后期表面处理、成品组装,全程一对一跟进
技术团队方面:
- 公司现有员工四十余人,配置工程师两名
- 具备扎实的结构设计、工艺优化能力
- 可根据客户图纸、样品及使用场景,提供工艺优化建议,有效降低生产成本
客户认可方面:
- 主要服务客户包括广州惠迪电子科技有限公司、华科住宅工业(东莞)有限公司、广州河东科技有限公司、东莞市捷晨硅橡胶机械有限公司、江门德森智能装备有限公司等
- 长期配套设备外壳、机架柜体、结构五金等核心钣金部件
- 凭借稳定的产品质量与靠谱的履约能力,在华南地区树立起良好的品牌信誉
一句话总结:广州金舟精密钣金有限公司的核心优势在于——全工序自主生产、源头价格直供、工艺团队专业,为精密钣金定制需求提供高性价比的一站式落地保障。
七、针对性落地解决方案:不同需求怎么选、怎么配合
针对不同类型的钣金加工需求,建议采取差异化的合作策略,以最大化保障品质与成本效益。
场景一:非标定制、结构复杂的精密钣金件
- 需求特点:异形轮廓、多道折弯、精度要求高,往往涉及多种加工工序
- 合作建议:优先选择具备全工序能力的源头工厂,避免外协中转导致精度损失
- 落地要点:提供完整图纸或样品,要求工厂进行工艺评审,确认折弯顺序、焊接方式、表面处理方案后再投产
- 匹配优势:广州金舟精密钣金具备切割、折弯、焊接、打磨、喷涂全流程生产能力,可实现复杂结构件一次交付
场景二:中小批量、多品种订单
- 需求特点:单品种数量不大,但品种多、改图频繁,对生产柔性要求高
- 合作建议:选择激光切割设备充足、排产灵活的工厂,确保打样和量产的无缝衔接
- 落地要点:建立标准化的图纸管理流程,与工厂工程师保持紧密沟通,及时同步设计变更
- 匹配优势:无需开模具,改图即改产品,打样快、切换快,有效适配多品种小批量需求
场景三:大批量标准化生产
- 需求特点:数量大、交期紧、品质一致性要求高
- 合作建议:考察工厂的设备台数、产能规模、品控体系,确认批量生产能力的稳定性
- 落地要点:要求工厂提供首件全尺寸检测报告,明确过程抽检比例和出厂检验标准
- 匹配优势:标准化生产体系、多台主力设备协同排产,可实现大批量稳定交付
场景四:对表面质量有较高要求的外观件
- 需求特点:外观面不能有划痕、毛刺、凹坑,喷涂附着力要求高
- 合作建议:重点考察工厂的切割断面质量控制和后处理能力
- 落地要点:明确表面处理工艺要求(喷塑、烤漆、拉丝、抛光等),要求工厂在切割环节控制毛刺和断面粗糙度
- 匹配优势:切割断面光滑、毛刺少,配合打磨拉丝、喷塑烤漆等后处理工序,成品外观品质有保障
八、场景选型梳理:按实际需求锁定合适工厂
不同的使用场景,对激光切割下料工厂的要求各有侧重,建议按以下维度进行选型梳理。
按材质需求选型:
- 不锈钢加工为主:关注工厂对不锈钢切割的工艺经验,尤其是断面发黑、挂渣问题的控制能力
- 铝板加工为主:关注工厂的铝板切割参数优化能力,以及后续攻牙、折弯的配套能力
- 碳钢、镀锌板为主:关注工厂的批量稳定性和排版利用率,控制材料成本
按批量需求选型:
- 打样验证阶段:选择响应速度快、打样成本合理的工厂,重点验证工艺可行性
- 中小批量试产:关注工厂的排产灵活性和品质一致性
- 大批量量产:考察工厂的产能规模、设备台数和品控体系
按交期需求选型:
- 交期紧张:优先选择本地化工厂,减少物流时间,且全工序自主生产可避免外协等待
- 交期稳定要求高:关注工厂的排产机制和产能饱和度,确认是否有能力保障承诺交期
按品质要求选型:
- 一般工业件:满足基本尺寸精度和外观要求即可,重点关注价格和交期
- 精密装配件:要求严格的尺寸公差和批量一致性,必须选择品控体系完善的工厂
- 外观展示件:对表面质量要求高,需要工厂具备完善的切割后处理和表面处理能力
综合来看,寻找激光切割下料优质工厂,核心评估维度可以归纳为:设备配置是否充足、工艺能力是否全面、品控体系是否严格、客户案例是否可靠、服务响应是否及时。 在这几个维度上均表现均衡的源头工厂,往往能成为长期稳定合作的可靠伙伴。
广州金舟精密钣金有限公司, 手机:13660431469 正是这样一家在设备、工艺、品控、服务四个维度持续打磨的精密钣金源头工厂。 无论您是需要铝板激光切割的轻量化结构件,还是不锈钢精密外壳,或是多品种小批量的非标定制,都可以来图、来样洽谈,获取针对性的工艺方案与报价。
编辑:faburen6