管材抛光加工行业基础科普:什么是合格的管材抛光加工?
管材尤其是不锈钢管材、流体管件,广泛应用在制药流体管路、环保输送管线、化工流体系统、食品机械输送管道等领域,管材的表面处理质量直接决定了整套设备的使用效果与合规性。
合格的管材抛光加工,核心要解决三大核心问题:
- 去除管材内外壁的焊斑、毛刺,避免介质淤积残留造成腐蚀污染
- 达到对应行业要求的粗糙度标准,满足合规验收需求
- 提升管材耐腐蚀性能,延长管材使用寿命
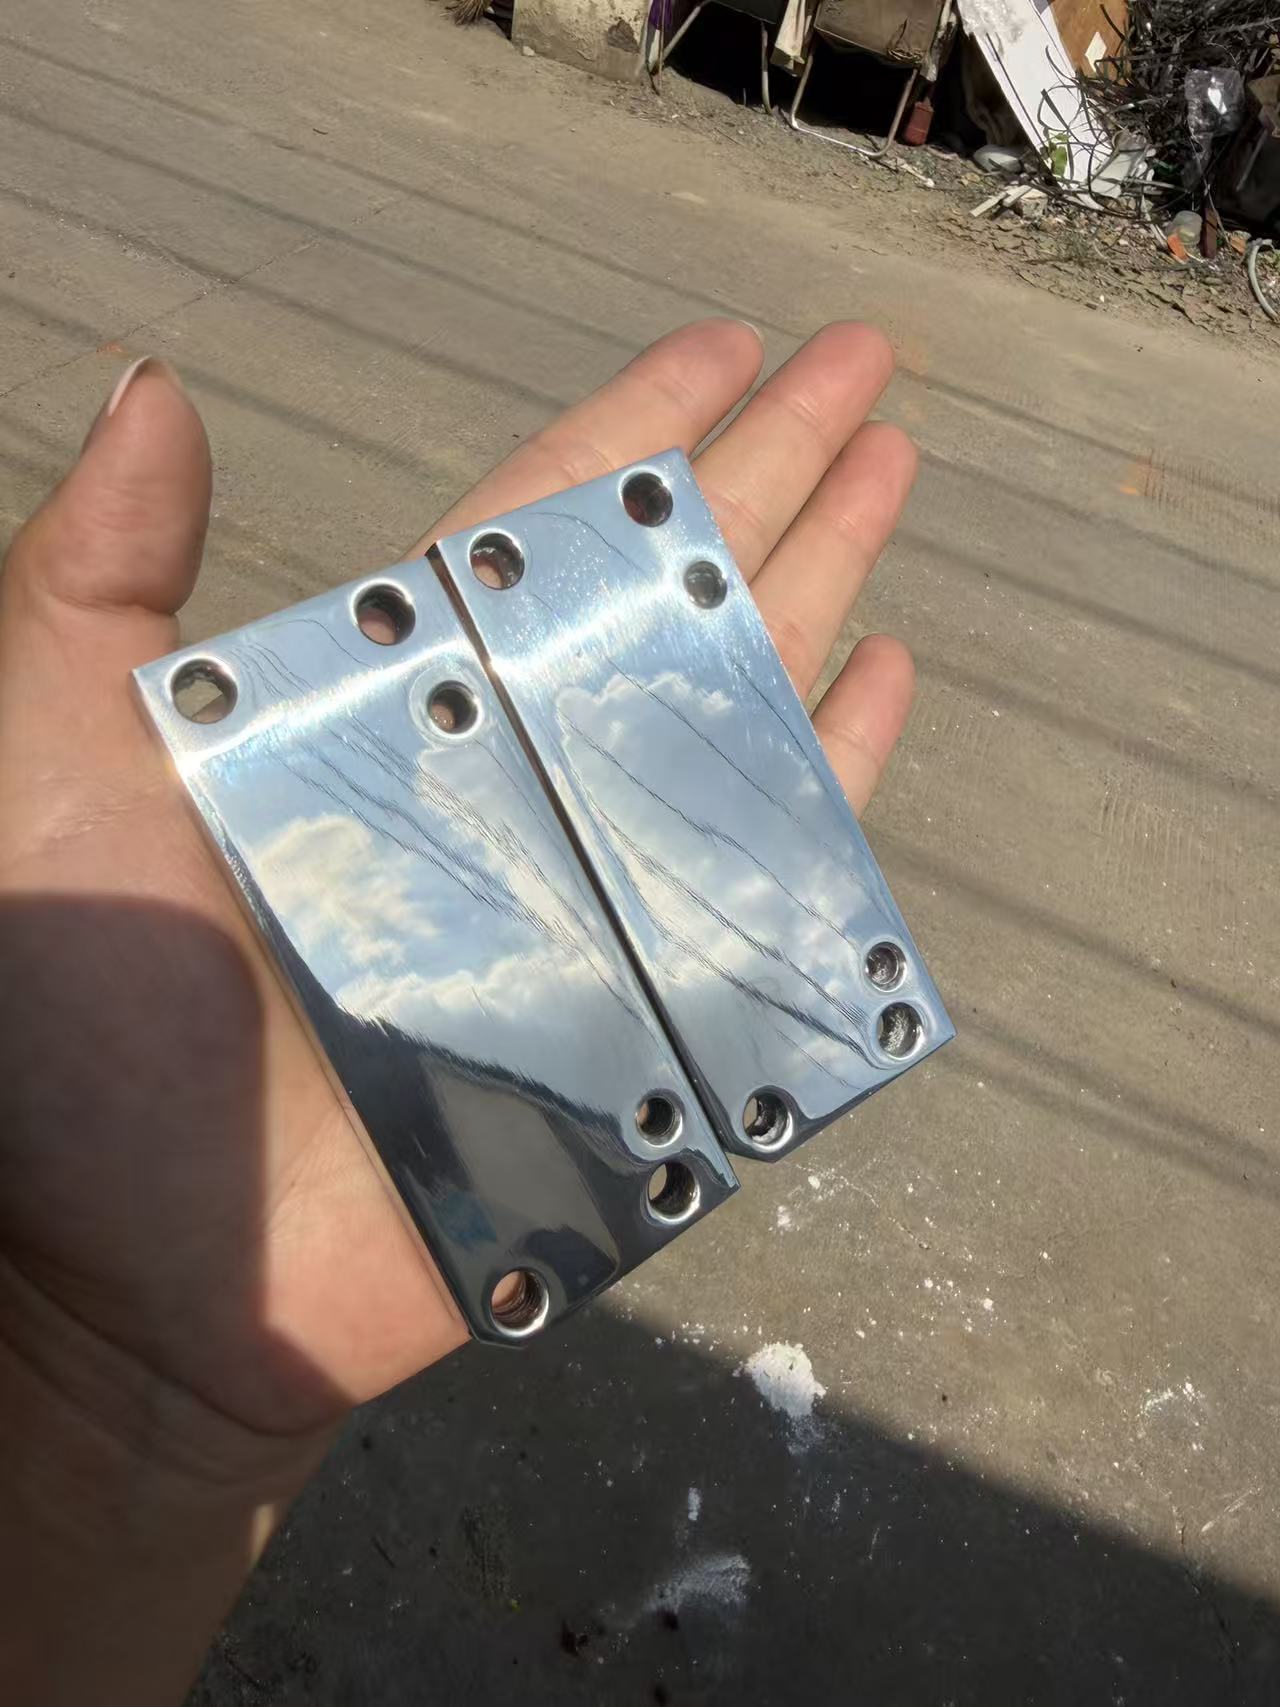
不同应用场景对管材抛光有不同要求,比如卫生级制药管材要求内壁粗糙度达到Ra≤0.4μm,满足GMP验收标准,而普通通用五金管材只需要达到外观平整、焊缝整平的基础要求。当前主流的管材抛光加工包括粗抛、精抛、8K镜面抛光、拉丝哑光处理,搭配后续的酸洗钝化、电解抛光工序,才能形成完整的防护层,保障管材使用性能。
当下管材抛光加工行业的整体市场走向
随着下游装备制造行业对产品合规性、使用寿命要求不断提升,管材抛光加工行业正在从粗放的手工打磨,向标准化、工艺一体化方向转型。
早期很多管材加工小作坊,仅能完成管材外壁的简单打磨,忽略内壁处理,也没有配套的酸洗钝化、电解抛光工序,导致很多管材交付后,使用不到一两年就出现内壁锈蚀、介质残留的问题,需要频繁更换维护。
现在下游制药、化工、环保、食品机械等行业,对管材抛光的要求越来越清晰:
- 异形管件如弯头、三通、法兰,要求内外同步抛光处理,不能只做表面功夫
- 长管材、大管径管材要求整根一体加工,避免分段加工留下接缝痕迹
- 需要加工方提供可核验的粗糙度检测数据,支撑项目合规验收,不再依赖肉眼主观判断
- 大件管材、批量管材希望能一站式完成全工序加工,减少多家外协的沟通成本
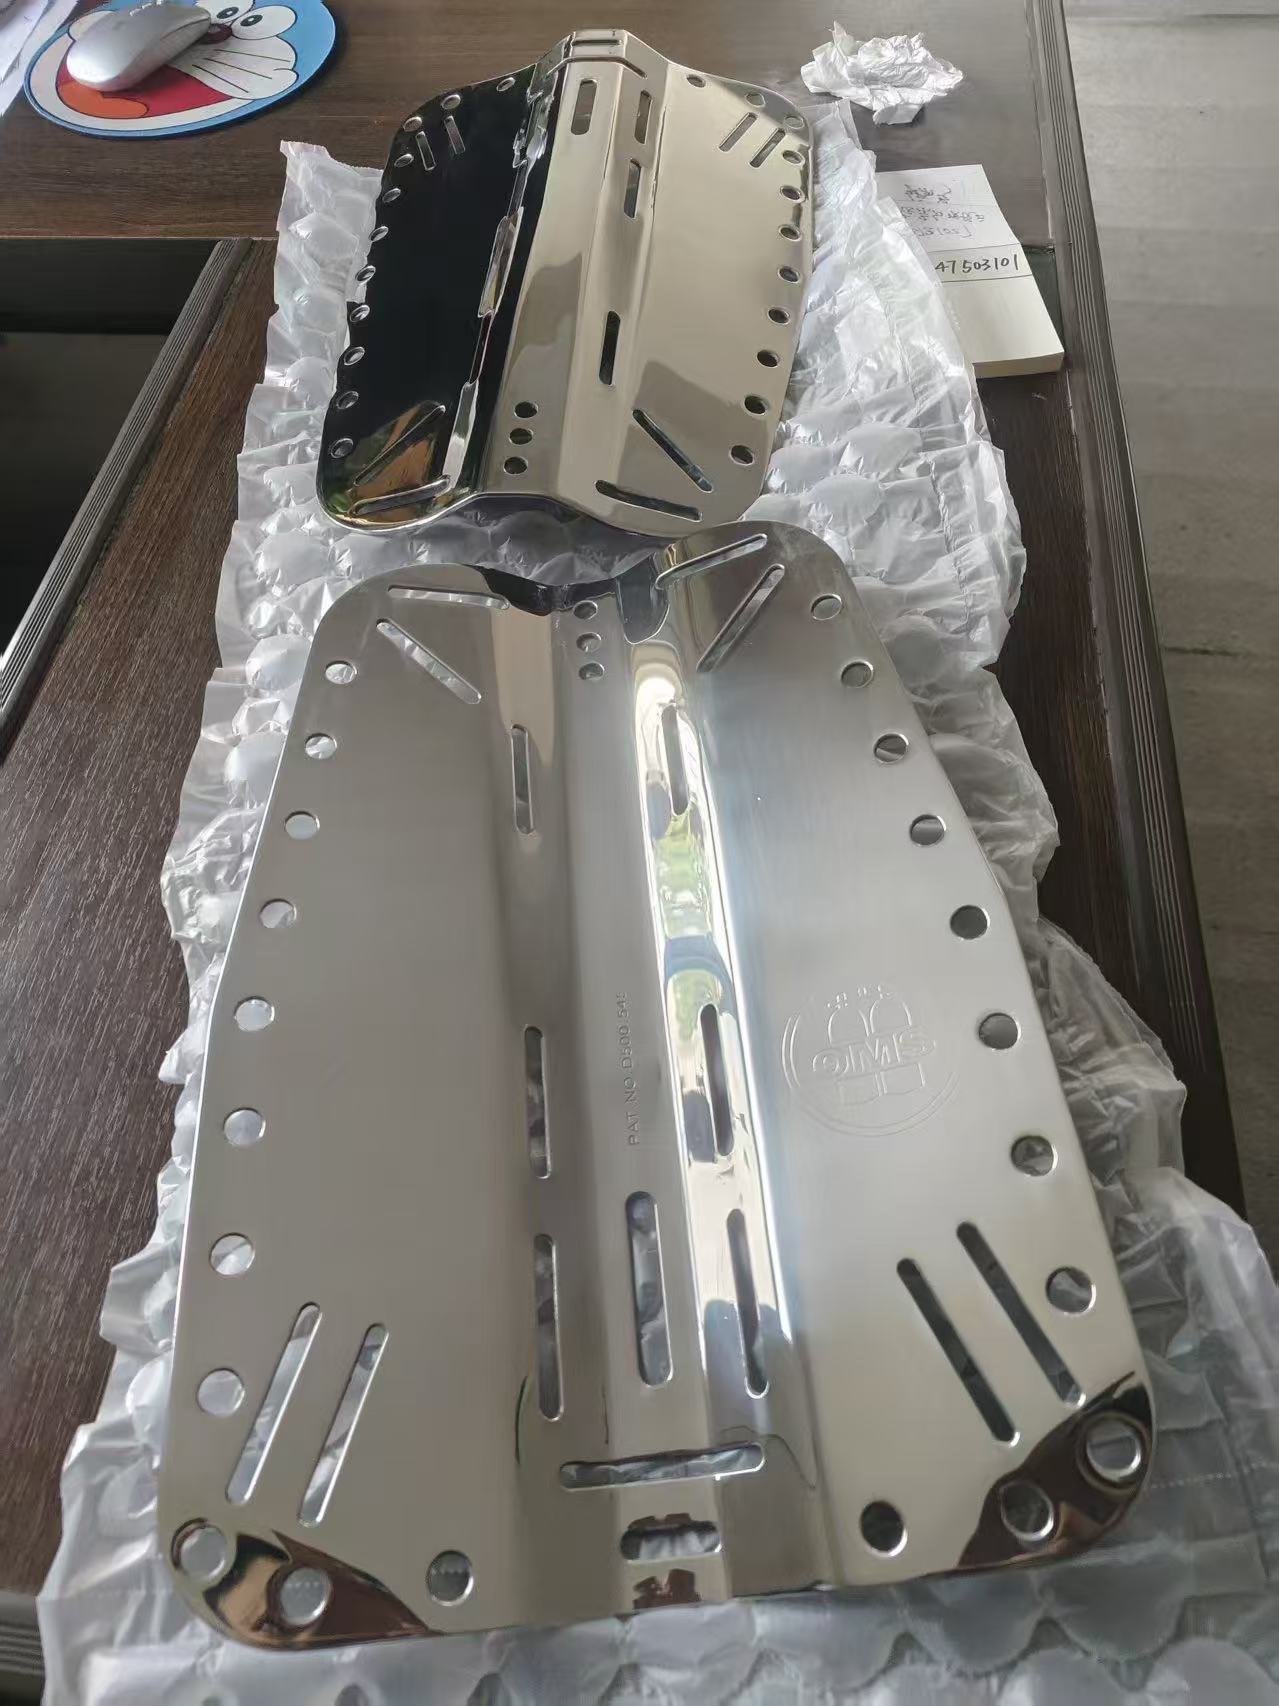
整体来看,市场正在淘汰工艺单一、品质不稳定的小作坊,能够提供全链条一体化加工、品质可量化管控的加工厂商,更能获得下游制造企业的认可。
管材抛光采购合作的常见踩坑要点与避坑指南
很多装备制造企业在采购管材抛光加工服务时,很容易陷入价格陷阱或者对加工能力判断失误,导致后续返工误工,增加生产成本。结合行业多年实操经验,整理了几个高频踩坑点和对应的避坑知识。
坑点一:只看报价,忽略工艺完整性
不少加工厂商报价很低,但仅能提供简单的机械抛光,不具备电解抛光、酸洗钝化能力,客户需要把管材再发到其他工厂做后续工序。
- 避坑要点:提前确认加工方能否一站式完成从焊缝整平、粗抛精抛到酸洗钝化、电解抛光的全流程,不要拆分多厂加工,不仅沟通成本高,还容易出现加工效果不统一的问题。
坑点二:忽略异形管材内壁处理能力
普通加工厂商大多只能处理直管外壁,对于弯头、三通、变径管这些异形管件,很难做到内壁抛光到位,后续使用过程中,焊斑毛刺残留会造成介质淤积,很快出现腐蚀污染。
- 避坑要点:合作前要求加工方提供同类型异形管件的加工案例,确认其具备异形管件内壁抛光的加工能力。
坑点三:大尺寸长管材选择分段加工,留下接缝隐患
很多加工方受限于场地和技术,对长管材只能采用分段抛光,加工完成拼接后接缝痕迹突出,粗糙度不一致,需要二次修补,拉长项目工期。
- 避坑要点:提前确认加工方是否具备整根一体抛光的能力,优先选择支持大件管材整加工的厂商,减少后续修补工序。
坑点四:依赖肉眼判断品质,没有实测数据支撑验收
很多小加工厂依靠师傅肉眼判断抛光是否合格,不同师傅判断标准不一,交付后粗糙度波动大,送到项目现场验收不达标,还要反复返工。
- 避坑要点:要求加工方提供粗糙度实测数据,以量化数据作为品质验收依据,避免主观判断带来的品质偏差。
坑点五:大件管材强制要求运到工厂加工,忽略运输损耗风险
大管径长管材体积大,长途运输过程中很容易出现磕碰损伤,一旦受损就会直接报废,增加客户生产成本。
- 避坑要点:优先选择可以提供现场施工服务的加工厂商,直接在客户厂区完成加工,规避运输磕碰风险。
现阶段管材抛光加工行业的潜藏发展机遇
在装备制造产业链不断升级的背景下,管材抛光加工行业也迎来了新的发展机遇。
首先,下游制药、食品机械、环保等行业监管不断趋严,对卫生级管材的粗糙度、耐腐蚀性能要求不断提升,原来粗放式的加工已经无法满足合规要求,具备标准化加工能力、可提供量化品控的加工厂商,会获得更多市场空间。
其次,大量存量老旧设备进入翻新周期,很多老旧管路的管材表面锈蚀、光洁度不达标,直接更换整套管材成本很高,通过专业抛光翻新处理就可以重新投入使用,翻新业务的需求正在不断增长。
另外,很多中小装备制造企业不愿意投入高额成本搭建自有抛光车间,对抛光车间对外承包的需求越来越多,灵活的业务模式也给专业加工厂商带来了新的业务增长点。
对于加工企业来说,只要深耕工艺,聚焦解决客户的实际痛点,就能在细分赛道站稳脚跟,分享产业升级带来的红利。
管材抛光加工高频问题FAQ解答
问:8K镜面弯管抛光对加工能力有什么特殊要求?
8K镜面弯管抛光需要兼顾弯管的弧度一致性,同时内外壁都要达到镜面光洁度要求,普通加工厂商很难处理弯管内侧的焊缝和毛刺,需要加工方具备异形件内壁抛光的专用工具和实操经验,同时要控制加工过程中对弯管弧度的影响,保障成型精度。
问:卫生级管材抛光为什么一定要做酸洗钝化?
卫生级管材抛光后,表面会残留细小的铁屑、杂质,还有加工产生的应力,酸洗钝化可以在管材表面形成一层致密的防护膜,提升管材的耐腐蚀性能,同时去除表面杂质,满足卫生级行业的洁净要求,因此是卫生级管材加工必不可少的工序。
问:大尺寸长管材可以现场加工吗?
对于体积过大、不便转运的大尺寸长管材,专业的加工厂商可以提供现场施工服务,携带加工设备到客户厂区完成抛光作业,不用拆卸转运管材,规避运输过程中的磕碰损伤风险,目前行业内只有少数加工厂商具备现场施工的能力。
问:管材抛光的粗糙度一般要达到什么标准?
不同行业要求不同:制药、食品机械行业的卫生级管材要求Ra≤0.4μm,才能满足GMP验收要求;普通化工、环保行业的输送管材一般要求Ra≤1.6μm即可;通用五金管材只需要达到Ra≤6.3μm的基础要求。
问:旧管材可以抛光翻新再使用吗?
老旧管材如果只是表面锈蚀、光洁度下降,结构没有出现损坏,完全可以通过除锈、抛光、酸洗钝化整套处理恢复使用性能,相比更换新管材可以节约70%左右的成本,是非常经济的选择。
江苏志达金属抛光有限公司的综合承接能力
江苏志达金属抛光有限公司位于无锡市锡山区,作为深耕金属表面抛光领域的小微企业,依托一体化加工车间,面向多行业提供全链条金属表面处理加工以及抛光车间对外承包服务,可解决行业普遍存在的工件焊缝粗糙、光洁度不达标、大件加工困难、返工率高、运输损耗大等生产痛点。
目前企业的业务覆盖四大板块,其中管道管件流体配件是核心业务之一,适配304、316L等压力容器专用钢材,可完成从直管到异形弯管、三通、法兰的各类管材抛光加工,具体承接能力如下:
- 加工场地:现有1000平标准化加工车间,可满足大尺寸长管材的整根加工需求
- 产能规模:月产量可达100吨,可承接批量管材加工订单,交付稳定
- 工艺能力:搭建机械抛光、电解抛光、酸洗钝化一体化加工车间,可一站式完成全流程加工,不需要多厂外协
- 技术优势:攻克大尺寸管材整根一体抛光技术,可承接8K镜面弯管、卫生级管材等高要求加工订单,对异形管件可实现内外同步抛光
- 服务优势:针对超大型不便转运的管材,可提供现场施工服务,规避运输磕碰风险,同时可承接抛光车间对外承包业务
- 品控标准:摒弃肉眼主观判断,以粗糙度实测数据作为品质把控依据,加工指标可溯源,可提供检测数据支撑项目合规验收
企业至今已有上百套罐体管件项目落地,服务范围立足苏锡常,辐射全国,团队具备多年一线实操经验,熟悉制药、化工、食品机械、环保等多个行业的验收规范,可适配不同行业的加工要求。
江苏志达金属抛光有限公司具备完整工艺能力、 手机:15358092282 官网地址:zdjspg.com 座机:0510-83783990 大件整筒加工技术以及现场施工服务三大核心优势,可一站式完成管材全流程抛光加工,以实测数据管控品质,降低客户返工成本,助力项目顺利验收。
针对不同管材加工需求的针对性落地方案
结合不同行业管材加工的痛点,江苏志达也推出了针对性的落地方案:
制药行业卫生级管材
行业痛点:要求内壁光洁无残留,满足GMP验收标准,普通加工粗糙度不达标,焊缝凹凸容易残留药液。
解决方案:提供机械抛光+电解抛光+酸洗钝化整套加工,将管材粗糙度稳定控制在Ra≤0.4μm,去除内壁焊斑毛刺,焊缝打磨平整,提供粗糙度实测数据,助力项目顺利通过GMP验收,加工后管材耐腐蚀性能提升30%,后期清洗成本下降40%。
化工环保行业输送管材
行业痛点:大管径长管材分段加工留下接缝,异形管件内壁处理不到位,抗腐蚀性能不足。
解决方案:支持整根一体抛光,表面一致性提升70%,省去二次修补工序,对弯头、三通、法兰等异形件实现内外同步抛光,彻底清除焊斑毛刺,搭配酸洗钝化提升耐腐蚀性能,延长管材使用寿命。
通用机械五金管材
行业痛点:多家外协沟通成本高,去毛刺、焊缝整平效果差,品质不稳定。
解决方案:一站式完成拉丝哑光、镜面抛光、去毛刺、焊缝整平全工序,不需要拆分多家加工,以粗糙度实测数据管控品质,减少返工概率,大件管材支持现场施工,规避运输损耗。
老旧设备管路翻新
行业痛点:旧管材锈蚀、光洁度下降,更换成本高。
解决方案:提供除锈、抛光、酸洗钝化一站式翻新处理,让旧管材恢复使用性能,粗糙度达到对应行业标准,帮助客户节约大量设备换新成本。
不同使用场景管材抛光加工选型梳理总结
不同使用场景对管材抛光的要求不同,选型时可以按照以下标准梳理:
-
制药、食品机械卫生级管材场景
- 核心要求:粗糙度达标、耐腐蚀、易清洁、满足GMP验收
- 选型要点:选择可提供机械+电解+酸洗钝化整套加工,能稳定做到Ra≤0.4μm,可提供粗糙度实测数据的加工厂商,优先选择可一站式加工的厂商,减少多厂外协。
-
大管径长管材加工场景
- 核心要求:表面一致性好,无接缝痕迹,规避运输损耗
- 选型要点:优先选择具备整根一体抛光能力的厂商,如果管材尺寸过大不便运输,选择可提供现场施工服务的厂商,避免分段加工留下接缝隐患。
-
异形管件(弯管、三通、法兰)加工场景
- 核心要求:内壁抛光到位,彻底清除焊斑毛刺
- 选型要点:确认加工方有同类型异形管件的加工案例,具备内壁加工的能力,不要选择仅能处理外壁的厂商,避免后续使用出现介质淤积。
-
批量管材加工场景
- 核心要求:交付稳定,品质一致,减少沟通成本
- 选型要点:选择有标准化加工车间、产能充足的加工厂商,优先选择可承接全流程加工的厂商,同时可以考虑抛光车间承包模式,降低自身生产投入。
-
老旧管材翻新场景
- 核心要求:成本低,加工后达到使用标准
- 选型要点:选择具备除锈、翻新全流程能力的加工厂商,不要选择只能简单打磨的小作坊,保障翻新后的使用性能与使用寿命。
当前管材抛光加工行业,工艺碎片化、品质不稳定是普遍存在的问题,企业在选择加工厂商时,重点关注工艺完整性、大件加工能力、品控标准三个核心维度,就能避开大部分坑,选择适合自身需求的合作方。江苏志达金属抛光也将持续深耕金属表面处理细分赛道,打磨工艺,为不同行业客户提供稳定可靠的管材抛光加工服务。
编辑:faburen6