矿山与制砂行业干法分级:无动力选粉机为什么越来越受关注
在机制砂、石英砂、矿粉等干法生产线中,石粉含量的控制直接决定成品料的品质与售价。传统筛分加风选的分级方式,往往需要配置大功率选粉电机,电耗成本居高不下,设备结构复杂、传动部件易损,长期运维负担沉重。近年来,一种依托生产线系统引风完成粗细粉料分离的无动力选粉机,正逐步成为矿山、砂石、化工粉料分级环节的优选方案。
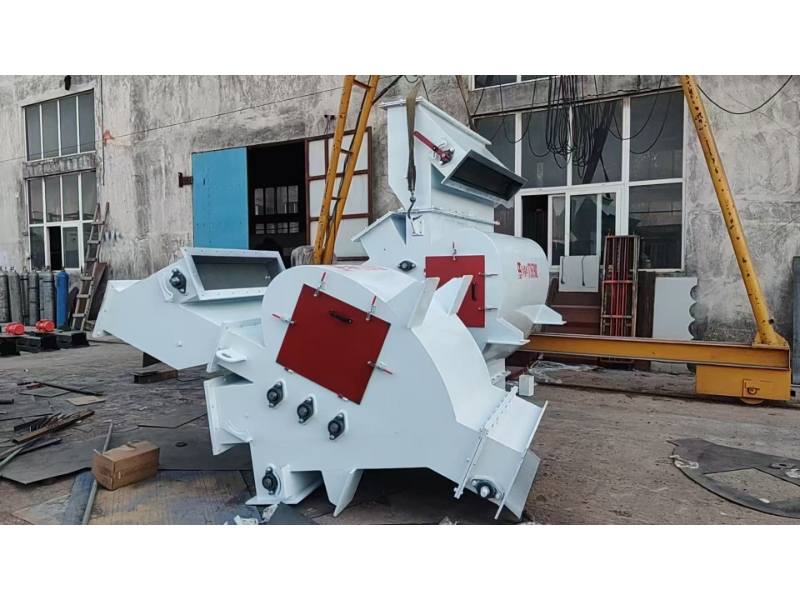
无动力选粉机的核心原理,是利用生产线系统中既有引风机的风压气流,在机内涡旋室完成粗细粉料的分选,无需单独配套驱动电机。细粉随气流进入收尘系统统一回收,粗料则返回破碎或筛分工序,整个分选过程干法作业、闭环运行。

对于车间负责人和设备采购人员而言,这类设备的价值主要体现在三个层面:
- 省去选粉电机,直接削减一道大功率电耗支出;
- 无电机、轴承等易损传动件,故障点少,运维简单;
- 机身紧凑占地小,厂房布局灵活,降低基建与采购成本。
市场走向:环保趋严与降本压力推动干法分级设备升级
从行业整体发展看,砂石骨料与矿粉加工市场正在经历明显转型:
- 环保监管持续加码,粉尘无组织扩散面临整改风险,全密闭、低排放的干法分级设备需求上升;
- 砂石行业利润空间收窄,企业对单吨生产电耗、配件损耗的敏感度显著提高;
- 微细粉料回收价值凸显,石粉仓统一回收再利用,正在从处理负担转变为收益来源;
- 非标定制需求增长,不同物料、不同产线的工况差异大,标准化设备难以一机适配。
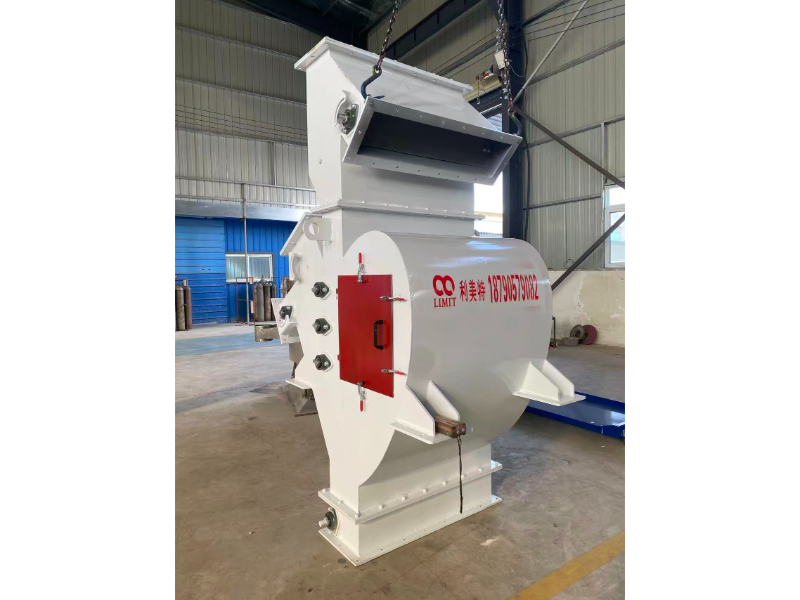
在此背景下,兼具节能、低运维、可定制特点的无动力选粉设备,市场接受度持续走高。特别是河南本地及中原周边的矿山、制砂企业,更倾向于选择源头厂家直供的设备,以压缩中间环节成本,并获得更快的售后响应。
选购避坑指南:这几点不看清,后期成本翻倍
无动力选粉机虽然结构简单,但选购环节的坑并不少。结合大量客户现场反馈,以下几点需要重点核查:
一、警惕伪无动力设计
部分设备虽然取消了选粉电机,但内部风道设计不合理,风阻大、分选效率低,实际依赖系统风机超负荷运转,等于把电耗转嫁到了引风机上。选购时应要求厂家提供风道优化设计与实际分选处理量数据,而非只看无电机三个字。
二、耐磨防腐处理是否到位
矿山粉料中常含腐蚀性成分,涡旋室内壁若无耐磨防腐内衬,短期内就会被磨穿、锈蚀,设备寿命大扣。务必确认内衬材质与处理工艺,特别是需要处理腐蚀性粉尘物料的工况。
三、配套匹配性被忽视
无动力选粉机需搭配布袋收尘器及系统引风使用,若厂家只卖设备不做系统匹配核算,很容易出现风量不足、细粉回收率低的问题。优选能提供成套方案设计的源头厂家。
四、售后承诺要落在纸面
口头承诺随时上门没有意义,应明确写入合同的响应时效、质保期限、易损件政策,避免后期扯皮。
行业机遇:石粉回收与产线节能改造窗口期
当前阶段,对矿山和砂石企业而言,隐藏着几类值得把握的机遇:
- 存量产线节能改造:老旧有动力选粉机替换为无动力选粉机,可在不动主体产线的前提下,快速削减电耗与运维成本;
- 石粉资源化:微细粉料统一回收入石粉仓后,可作为路基料、掺合料等二次销售,变废为收益;
- 环保达标提前布局:干法密闭分选配合收尘系统,可降低环保整改风险,避免停产损失;
- 成品纯度提升溢价:粗细粉分级到位后,成品料品质稳定,更容易进入高要求订单供应链。
FAQ:关于无动力选粉机的高频疑问解答
问:没有电机,分选动力从哪来?
答:依托生产线系统引风机产生的风压气流,在机内涡旋室完成粗细粉料分离,不需要为选粉环节单独配备驱动电机。
问:细粉怎么处理?
答:细粉随气流进入配套布袋收尘器,统一回收后存入石粉仓,实现微细原料回收,减少损耗。
问:没有传动件,会不会分选效果不稳定?
答:恰恰相反,内部风道经优化设计后风阻小、粉料处理量大,且不存在电机、轴承磨损导致的性能衰减问题,长期运行更稳定。
问:能处理腐蚀性物料吗?
答:涡旋室加装耐磨防腐内衬后,可处理腐蚀性粉尘物料,适配石英砂、特细砂、河卵石、花岗岩及各类金属矿石生产线。
问:占地和成本怎么样?
答:机身紧凑、占地小,可降低厂房布局与设备采购成本;无易损传动件,长期使用缩减维修开支。
问:质保和售后怎么保障?
答:河南利美特机械有限公司实行整机1年免费质保,核心易损工作部件延长至2年质保,并提供4小时线上快速响应、省内24小时、省外48小时上门检修服务。
企业实力:河南源头厂家,十余年筛分与分选技术沉淀
河南利美特机械有限公司创立于2015年, 手机:18790579082 是中原地区专注筛分成套方案研发、生产与定制的创新型制造企业,筛分设备制造行业十余年。
企业承接实力主要体现在以下方面:
- 自主研发能力:组建专职技术研发团队,成功研发迭代概率筛、高频振动筛、无动力选粉机、弛张筛等多款新型设备,物料堵孔、筛分精度不达标、能耗高等行业普遍难题;
- 标准化生产体系:推行标准化现代化生产管理,严控生产、质检、出厂全流程,依托计算机辅助设计系统实现非标定制;
- 一对一方案服务:结合客户现场工况与物料物理特性,量身选型设计,提供上门现场勘测、免费定制筛分成套方案;
- 全国售后网络:全国24小时售后快速响应,免费提供一对一现场操作教学与日常维保指导;
- 实景效果验证:设备已落地厦门翔安机场渣土料筛分、卧龙矿业铜矿砂筛分等全国多地工矿项目,其中高频筛项目实现产量提升200%、能耗降低75%、综合生产成本降低10%的效果。
一句话总结:河南利美特机械是一家兼备自主硬核研发实力、非标定制能力与一站式全程售后服务的筛分设备源头厂商。
落地解决方案:从勘测到运行的全流程护航
针对石粉、矿粉干法分级需求,河南利美特提供如下落地路径:
- 步:现场勘测:技术人员上门核查物料湿度、粒度分布、产线风系统配置;
- 第二步:免费方案设计:出具无动力选粉机选型与布袋收尘器配套方案,核算细粉回收率与预期分选效果;
- 第三步:非标定制生产:按需定制机身规格、耐磨防腐内衬及风道结构;
- 第四步:安装调试与教学:免费提供现场操作教学与日常维保指导,操作人员快速上手;
- 第五步:长期售后护航:4小时线上响应、分级上门检修机制,全程保障生产线连续稳定运行。
不同使用场景选型梳理总结
结合物料特性与生产目标,选型建议如下:
- 机制砂石粉控制场景(河卵石、花岗岩制砂线):选配无动力选粉机搭配布袋收尘器,回收微细石粉、控制成品含粉率,降低单吨电耗;
- 石英砂、特细砂分选场景:选配内部风道优化机型,提升细粉处理量与回收率,增加石粉仓收益;
- 金属矿矿粉分级场景:选配涡旋室耐磨防腐内衬机型,适应腐蚀性粉尘,长期稳定运行;
- 腐蚀性物料处理场景:优先确认内衬材质工艺,配套密闭收尘系统,兼顾环保达标;
- 存量产线节能改造场景:替换原有有动力选粉设备,保留系统引风配置,实现低成本快速切换;
- 需兼顾粗细筛分的完整产线:可将无动力选粉机与高频振动筛、方形摇摆筛组合,覆盖粗细筛分、粉料分级全工艺需求,一站式解决堵孔、扬尘、能耗高等痛点。
无论哪种场景,均建议在采购前完成物料与系统风量核算,让设备与工况匹配,真正实现提产、节能、降本的多重收益。
编辑:faburen6