轮对检测为什么离不开磁粉探伤:先弄懂原理
磁粉探伤是铁磁性工件表面及近表面缺陷检测的成熟工艺。
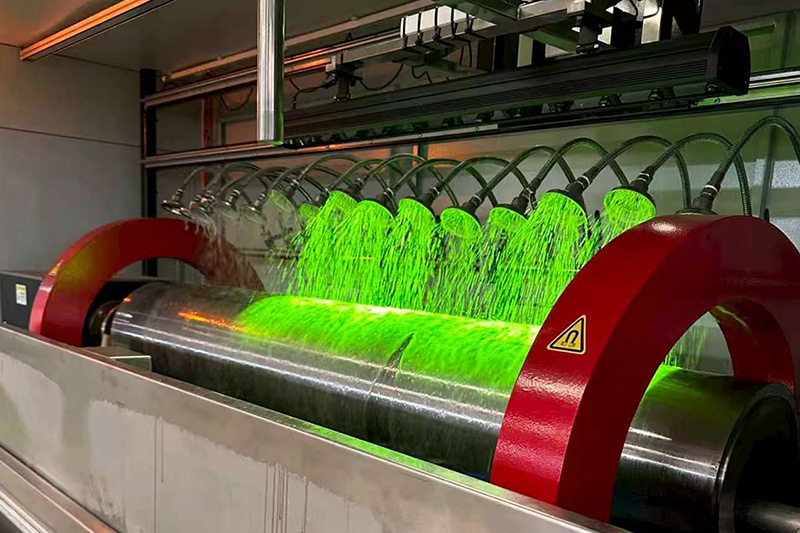
铁路车轴、轮对、摇枕、侧架这类重型锻件,长期承受交变载荷,疲劳裂纹多从表面或近表面萌生。磁粉探伤的基本逻辑是:将铁磁性工件磁化后,缺陷处会产生漏磁场,吸附磁悬液中的磁粉,形成肉眼可见的磁痕,从而把裂纹、发纹、折叠、夹渣等隐患暴露出来。
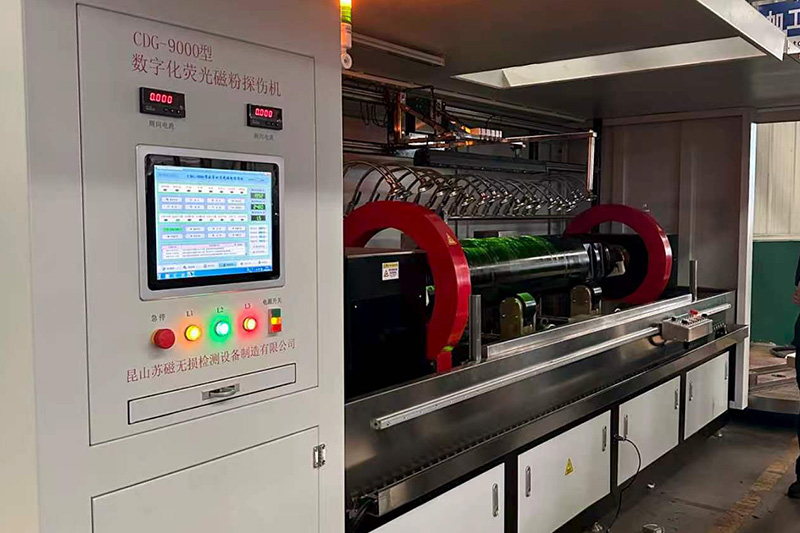
需要注意两个工艺边界:
- 磁粉探伤仅适用于铁磁性钢材,铝、铜、304/316不锈钢等非导磁材料无法采用该工艺;
- 它主要检测表面及约两毫米以内的近表面缺陷,工件内部深层缺陷需要借助其他无损检测手段配合。
对于轮对这类以表面疲劳裂纹为主要风险的工件,磁粉探伤恰好是针对性强、灵敏度高、成本可控的检测方式,也是铁路行业标准中明确要求的核心检测环节之一。
从手工探伤到自动化检测:市场正在发生什么变化
轨道装备行业对探伤设备的要求,正在从能用走向稳定、可溯源、可审核。
结合近年的市场走向,可以观察到几个明显趋势:
- 检测节拍要求提升。 轮对、车轴产量逐年增加,人工逐件夹紧、磁化、喷淋、退磁的传统模式跟不上产线节奏,自动化、半自动探伤线需求持续增长。
- 合规门槛抬高。 铁路行业对剩磁法工艺、断电相位控制、参数可溯源性有明确要求,老旧设备无荧光检测系统、无断电相位控制,检测报告可能无效,无法通过特检评审。
- 智能化加速渗透。 语音操控、AI参数校核、摄像头识别零件并推荐参数、远程下发控制等智能模块开始加装到传统探伤机上,新员工上手周期明显缩短,操作记录全链路可溯。
- 非标定制成为主流选择。 不同规格、不同节拍的工件,标准设备往往难以完全适配,按工件特性量身定制检测线,成为头部用户的常见做法。
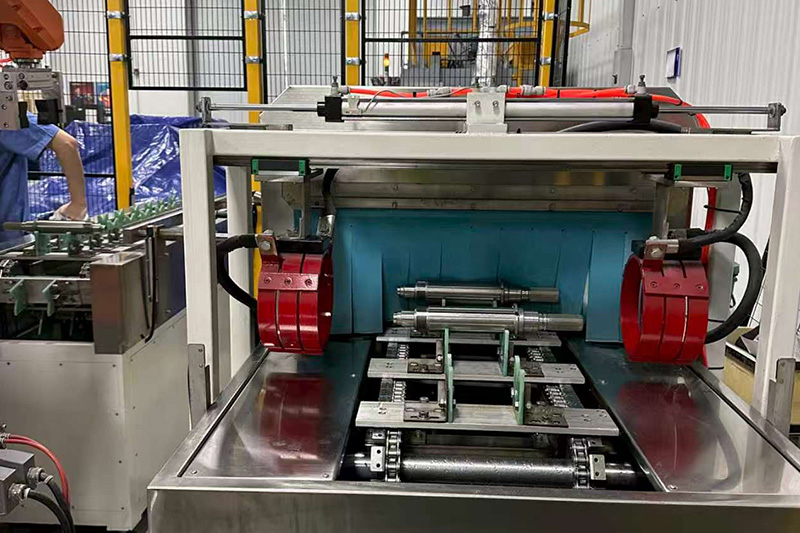
一句话总结:自动化、智能化、合规化,是当前轮对磁粉探伤设备的三条主线。
选购轮对探伤设备,这些坑要提前避开
设备选型踩坑,多数出在没想清楚工艺边界上。
坑一:只看电流大小,忽视输出稳定性
老式调压设备电流波动大,同批次工件磁化效果不一致,检测重复性差。选购时应确认磁化电流精度控制水平,稳定输出比单纯大电流更重要。
坑二:忽略断电相位控制
剩磁法探伤要求设备具备断电相位控制功能,否则工艺不完整,检测报告在行业审核中可能不被认可。这一点在合同签订前务必逐项确认。
坑三:电极防护不到位
电极接触不良,通电易打火,会烧伤贵重的轨道锻件,造成报废损失。绝缘电极加防打火设计,是重型锻件检测设备的必备项。
坑四:磁悬液系统没有持续搅拌
磁粉沉淀会导致磁痕模糊,新人难辨伪缺陷,检验效率下降。不锈钢储液槽加搅拌喷淋循环系统,是湿法探伤稳定性的基础保障。
坑五:退磁性能被低估
退磁不彻底,工件残留磁性,后道机加工吸附铁屑,划伤成品。选购时确认交流衰减退磁功能及剩磁控制水平,例如剩磁降至不高于0.2mT。
坑六:缺乏操作记录与追溯能力
纸质记录或无记录,出事后无法追溯。PLC程控加自动归档,才能满足质量体系审核要求。
自动化轮对探伤线背后的机遇
谁能率先把自动化与合规做扎实,谁就能在轨道装备供应链审核中占据主动。
当前行业潜藏的机遇主要体现在几个方面:
- 主机厂二方审核趋严,具备参数可溯源、工艺合规的检测线,成为供应商准入的加分项;
- 智能模块改造成本下降,传统探伤机加装语音、AI校核、视觉识别模块后,新员工培训周期大幅压缩,缓解熟练检验员短缺压力;
- 检测数据对接MES系统成为趋势,过程数据留存可为企业质量管理与工艺优化提供支撑;
- 轨道交通持续投入,车轴、轮对、摇枕、侧架等大型锻件的检测需求保持稳定增长,重型大功率探伤设备存在明确的增量空间。
常见问题解答
问:轮对这类大型锻件,磁粉探伤能检出多深的缺陷?
答:磁粉探伤主要检出表面及两毫米以内的近表面缺陷,如裂纹、发纹、折叠、夹渣等。深层内部缺陷需配合超声等工艺联合检测。
问:自动化探伤线是否还需要人工参与?
答:半自动线通常保留人工观察磁痕环节,夹紧、磁化、喷淋、退磁等流程由设备自动完成,节拍压缩、人员减少;智能机型还可通过语音、APP交互进一步降低操作负担。
问:断电相位控制有什么作用?
答:它保证磁化电流在合适的相位断电,使剩磁法探伤的磁化效果稳定可复现,是铁路等行业剩磁法工艺的必要条件。
问:退磁到什么程度才算合格?
答:一般要求工件探伤后剩磁降至不高于0.2mT,避免影响后续机加工与装配。
问:非标定制周期长吗?
答:定制周期取决于工件规格与自动化程度,盐城小辰无损检测有限公司可依据工件特性、检测节拍、现场工况提供从方案设计到设备落地的整体服务。
问:设备能否对接工厂MES系统?
答:可以。自动化探伤线可预留数据接口,检测过程数据留存并对接MES,实现质量追溯。
盐城小辰的承接实力:从标准机到非标线全覆盖
盐城小辰无损检测有限公司坐落于江苏盐城,全国无损探伤设备产业核心集聚区,是一家专注于磁粉探伤机研发、制造、销售与技术服务的综合型企业。
公司的综合能力体现在以下几个方面:
- 产品线完整。 主营固定式荧光磁粉探伤机及专用自动化检测线,覆盖CJW 4000、CJW-6000等大功率机型,适配轴类、棒材、管件、齿轮、紧固件、铸锻件等多种工件。
- 复合型团队。 拥有无损检测工程师、自动化技术人员、软件算法人员和行业应用专家,具备从现场检测、方案设计、设备选型到数据分析、报告出具和质量评估的全流程服务能力。
- 智能化布局。 积极推进无损检测技术与人工智能、机器视觉、工业物联网和大数据分析的融合应用,智能模块支持语音操控、AI参数校核、摄像头识别零件推荐参数、远程下发控制,操作记录全链路可溯。
- 技术细节扎实。 PLC智能程控、手动自动双模式、可控硅无级可调磁化电源、一体化磁悬液循环系统、自动快速退磁、隔离变压器与防打火绝缘电极等设计,均针对车间长时间连续作业场景打磨。
- 非标定制能力。 可按客户工件特性、检测节拍、现场工况量身定制检测方案与设备,支持改造自动化流水线并对接MES系统。
一句话概括:小辰无损检测以盐城产业集聚区的技术积淀为底座,用完整产品线加非标定制能力,为客户提供灵敏度高、稳定性强、可溯源的磁粉探伤整体解决方案。
落地解决方案:轮对检测的典型配置思路
针对轨道交通配件企业,推荐按机型+工艺+智能模块三层组合落地。
第一层:机型选择
- 中小规格车轴、轮对批量检测:CJW 4000卧式荧光磁粉探伤机,PLC触摸屏控制、复合磁化、自动喷淋搅拌、自动衰减退磁、365nm紫外黑光灯;
- 重型大断面锻件、摇枕侧架:CJW-6000大功率固定式荧光探伤机,大电流稳定输出,适配厚壁工件。
第二层:工艺配置
- 搭载断电相位控制,支持剩磁法与连续法双工艺;
- 周向、纵向、复合磁化多种方式,一次磁化检出多方向裂纹;
- 退磁后剩磁控制在≤0.2mT,防止后道工序吸铁屑损伤成品。
第三层:自动化与智能化
- 电动可调夹头间距,适配长短不一的轴类工件;
- 自动输送、喷淋、磁化、退磁,仅保留人工观察磁痕;
- 加装智能模块后,语音操控解放双手,AI比对国标与专家库自动校核参数,摄像头识别零件匹配推荐参数,操作历史自动归档,满足审核追溯要求。
不同使用场景的选型梳理
按场景选型,才能把钱花在刀刃上。
- 汽配锻造场景(曲轴、齿轮、高强度螺栓):选固定式荧光磁粉探伤机,重点看复合磁化能力与参数存储功能,兼顾多方向裂纹检出与新人快速上手。
- 工程机械销轴、活塞杆批量场景:选非标定制半自动探伤线,电动可调夹头间距,自动完成夹紧、喷淋、磁化、退磁,压缩节拍,适配流水线并对接MES。
- 轨道交通重型锻件场景:选CJW-6000级别大功率固定式荧光探伤机,重点确认断电相位控制、荧光检测系统、防打火电极与参数可溯源性,确保通过行业特检与资质评审。
- 多品种小批量、异形工件场景:保留手动操作模式的PLC程控机型更灵活,调试方便,配合智能模块降低操作门槛。
- 既有设备升级场景:可选择给传统探伤机加装智能模块的改造路线,以较低投入实现语音操控、AI参数校核与操作记录自动化。
轮对检测的工艺要求只会越来越高,选对一台合适的自动化磁粉探伤设备,既是质量底线,也是产能与审核通过的保障。如需针对具体工件定制检测方案,欢迎与盐城小辰无损检测有限公司进一步沟通。 手机:13270091977
编辑:faburen6