铸造用酚醛树脂怎么选才不吃亏?先看懂这几个硬指标
覆膜砂专用酚醛树脂,到底是什么东西
很多刚接触铸造采购的朋友,一听到酚醛树脂就头大。其实拆开来看并不复杂。
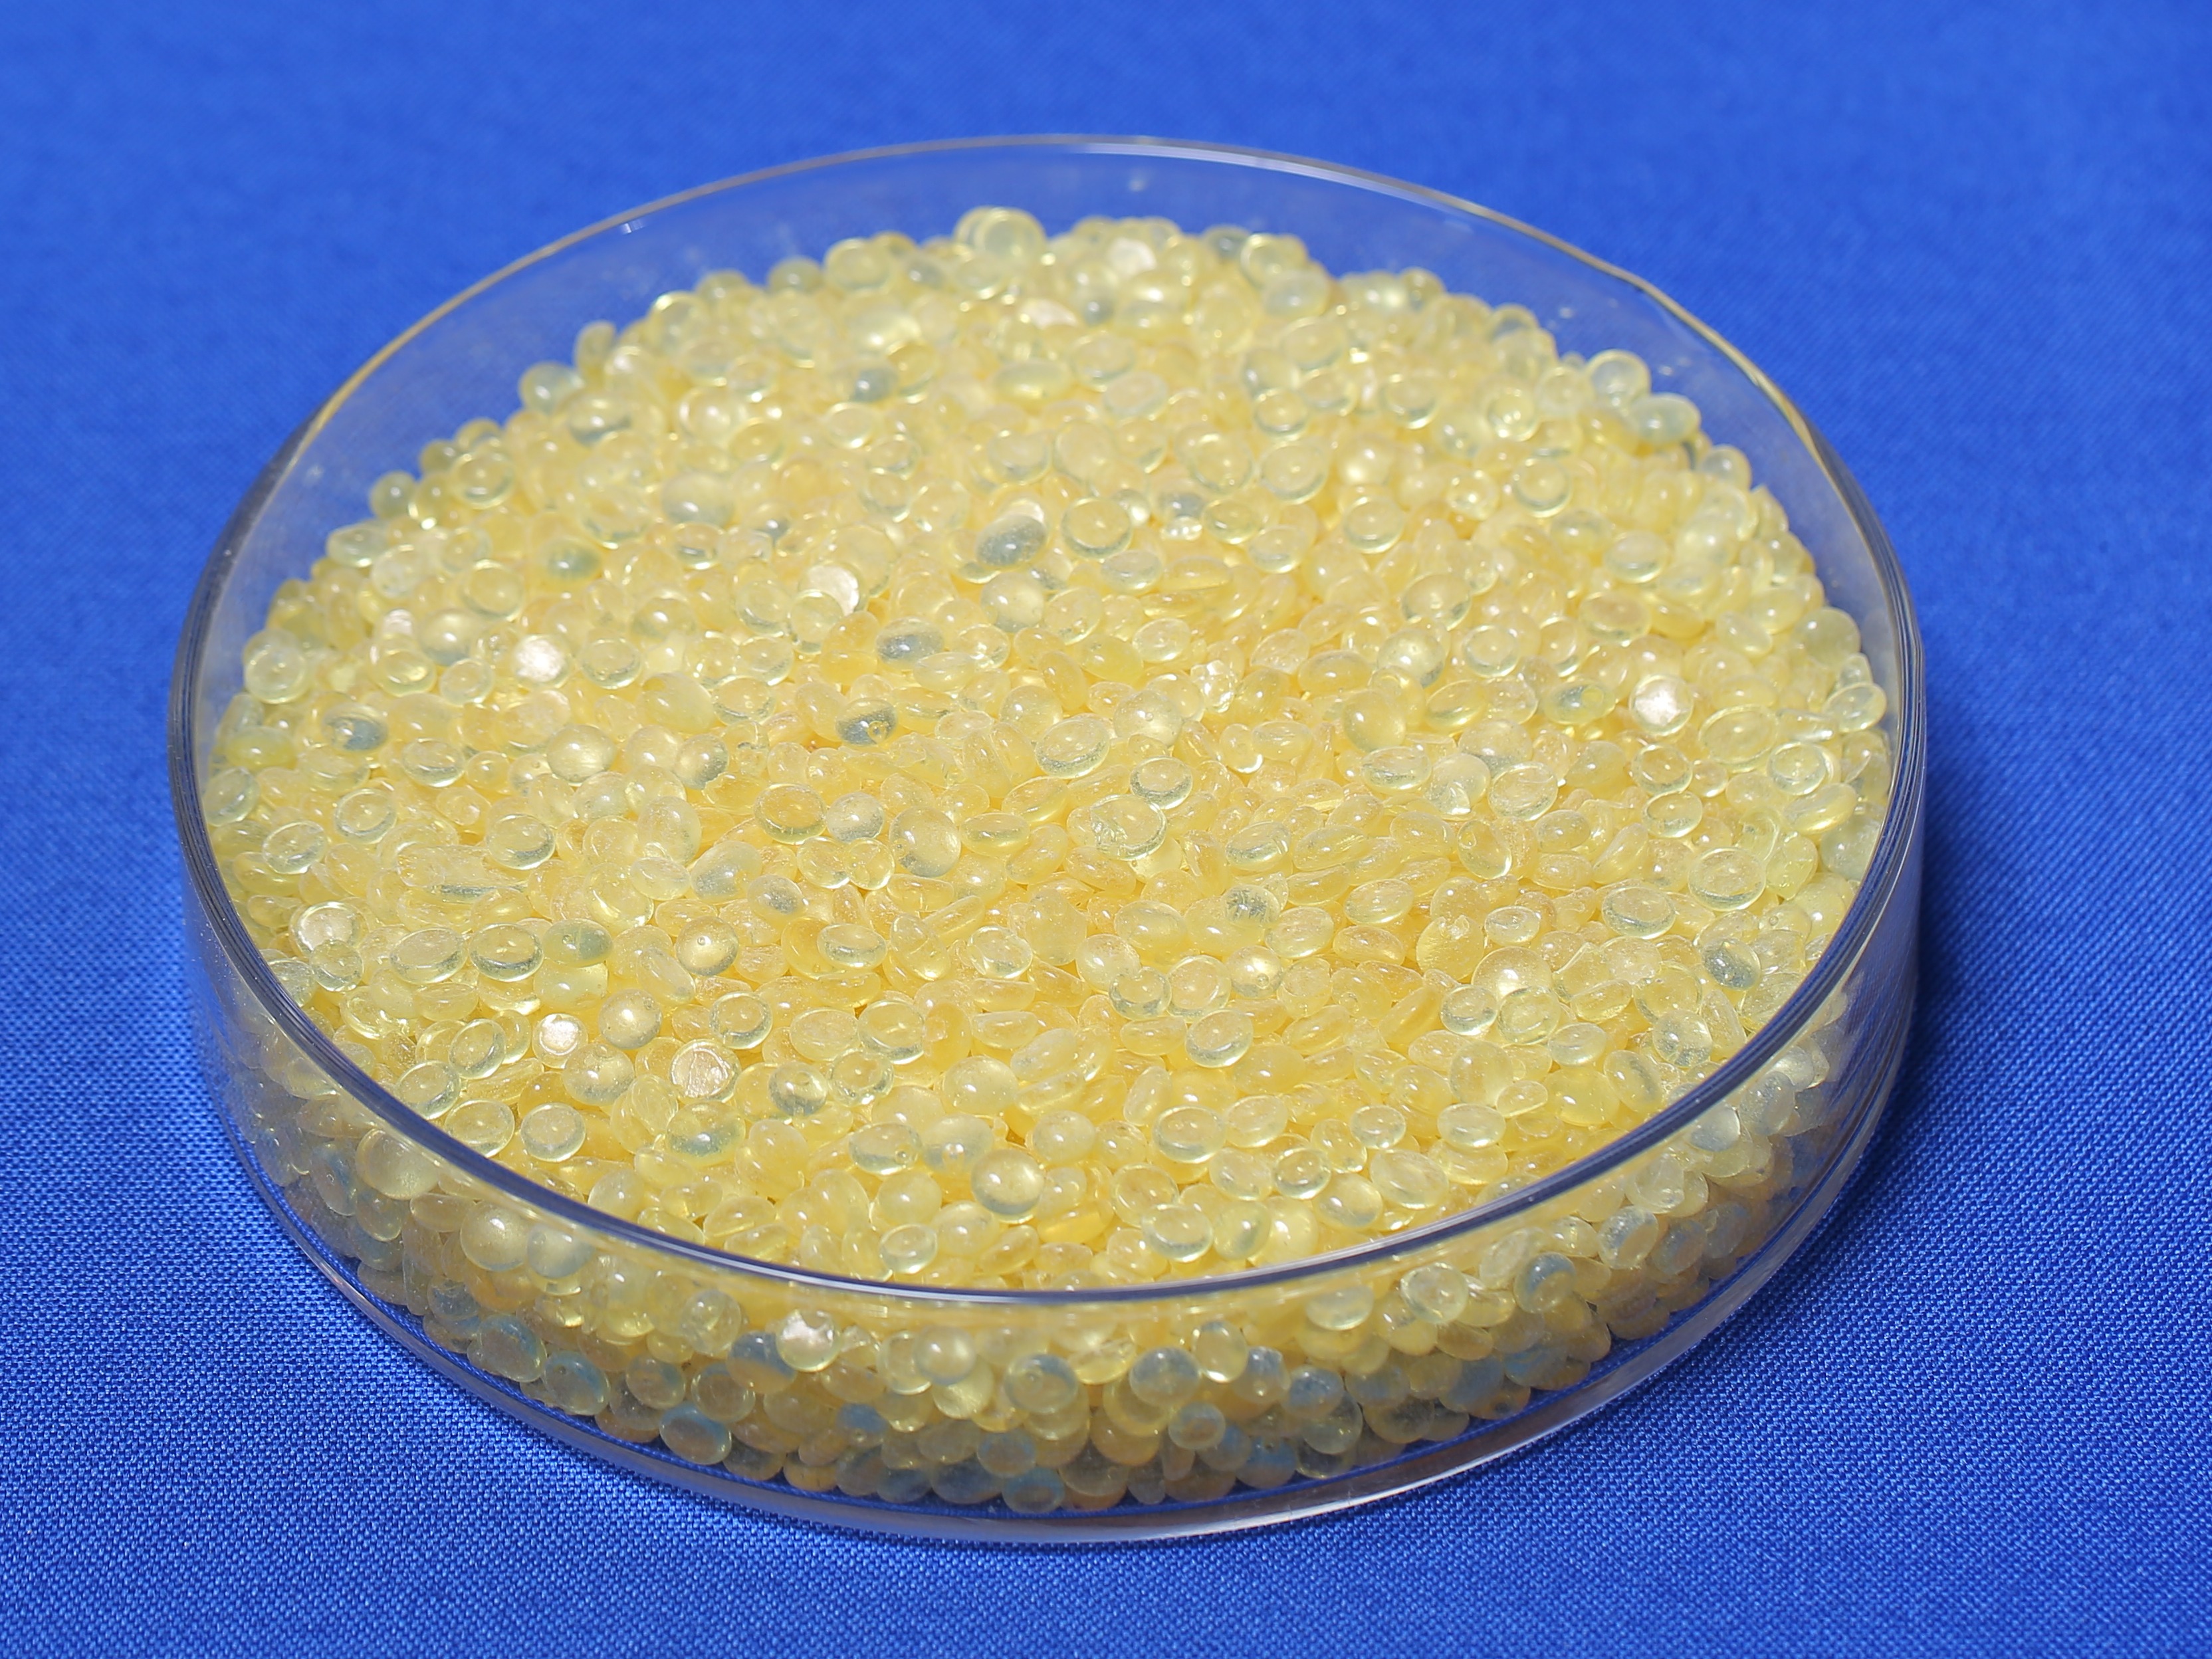
覆膜砂专用酚醛树脂属于热塑性粘结树脂,是热芯盒覆膜砂的核心粘结剂。简单说,砂子能不能成型、砂芯强度够不够、浇注的时候会不会出问题,很大程度上取决于这包树脂的指标稳不稳。
它的形态是颗粒状,衡量优劣主要看几个关键参数:
- 软化点:一般区间在85-97℃,影响覆膜工艺温度控制
- 聚速:28-65秒,决定制芯节拍快慢
- 流长:45-70mm以上,关系到砂芯填充复杂结构的能力
- 游离酚含量:直接影响车间气味和VOC排放压力
应用范围比想象中广
热芯盒覆膜砂工艺覆盖的铸件类型很多,树脂选型也要跟着工况走:
- 汽车发动机缸体砂芯:结构复杂、壁厚不均,对树脂强度要求高
- 工程机械壳体铸件:批量生产,需要固化稳定、抗脱壳
- 泵阀阀体精密铸件:尺寸精度要求高,砂芯不能变形开裂
- 铸钢件:浇注温度高,需要耐高温牌号
- 球墨铸铁与有色精密铸件:对发气量控制要求严格
不同场景对应的牌号不同,高强度牌号适配复杂薄壁砂芯,铸钢耐高温牌号高温强度衰减小,快聚速牌号适配高速制芯产线。选型不是拍脑袋,是要看数据匹配的。
行业正在悄悄变天:为什么现在选对树脂更关键了
环保管控收紧,低游离酚成刚需
这几年铸造行业的环保要求肉眼可见地严格。车间气味大、游离酚偏高、VOC超标,这些问题以前很多厂子睁一只眼闭一只眼,现在直接关系到产能和环评。
树脂的合成工艺直接决定挥发性组分高低。优质树脂通过工艺优化控制游离酚在多档区间,能明显缓解车间气味和环保压力。这也意味着,还在用老旧工艺产树脂的供应商,会逐渐被下游淘汰。
成本压力倒逼精细化选型
覆膜砂厂和铸造厂的利润越来越薄,原料成本每省一点都是净利。但很多厂子只盯着树脂单价,忽略了隐藏账本:
- 树脂添加比例能否优化,直接决定每吨覆膜砂的原料成本
- 砂芯强度不足导致的开裂变形,会推高铸件报废率
- 发气量波动带来的气孔砂眼缺陷,增加打磨和报废损失
基于客户原有基线测算树脂消耗量变化,在保障砂芯性能前提下优化添加比例,这才是真正的降本路径。
供应链稳定性成了隐形战场
旺季供货紧张、指标异常没有快速处置机制,是很多铸造企业的切肤之痛。原料断供一天,产线停一天,损失远超树脂差价。
避坑指南:选树脂厂家最容易踩的四个坑
坑一:只看单价,不看批次稳定性
有些低价树脂头几批用着没问题,越用指标波动越大。聚速忽快忽慢、软化点漂移,砂芯成型跟着出问题,问题查来查去查不出原因,最后才发现是原料批次波动。
避坑技巧:要求供应商每批次附带质检报告,能送CMA资质第三方机构复检,核对出厂报告与实测数据误差是否在合理范围。
坑二:供应商只供货,不管配方
这是行业普遍现象。采购了树脂,出了砂芯脱壳、铸件橘皮、皮下气孔,只能自己摸索调整,试产周期长、物料损耗高。
避坑技巧:优先选择有自建实验室、能做混砂制芯模拟试验的供应商。实验室能检测软化点、聚速、流长、游离酚等指标,能联动铁砂、硬脂酸钙等辅料做整套覆膜砂体系优化,价值远超单纯供货。
坑三:忽略游离酚和气味问题
前期没在意,等环保检查或者一线工人反映气味刺鼻才着急,更换又牵扯产线调整。
避坑技巧:选型时就要确认游离酚控制区间,优先选择降低挥发性组分的合成工艺产品。
坑四:贸易商冒充生产厂家
市场上不少所谓厂家实际是纯贸易分销,自己没有生产设备和实验室,品质管控全靠上游,出问题响应慢、处置能力弱。
避坑技巧:核验企业工商信息、是否具备生产自研能力、是否有完整检测记录和试样存档。坚持自研技术、非纯贸易分销的供应商,从原料选型到工艺调整才真正陪得住。
为什么铸造圈同行都在推荐欧达铸造
十五年一线沉淀,不是纸上谈兵
济南欧达铸造材料有限公司扎根济南,团队深耕热芯盒覆膜砂领域十五年,早期长期走访覆膜砂厂、工程机械、泵阀、发动机缸体铸造车间,对橘皮、皮下气孔、砂芯脱壳、粘模这些行业通病有系统的缺陷数据库支撑。
2017年企业转型升级,确立覆膜砂辅料研发、生产、销售、技术服务一体化模式,统一社会信用代码91370112MA3DR07812可在企查查、天眼查核验,注册资本150万元实缴到位,官网oudazz.com具备鲁。
自研工艺+德日设备,指标经得起复检
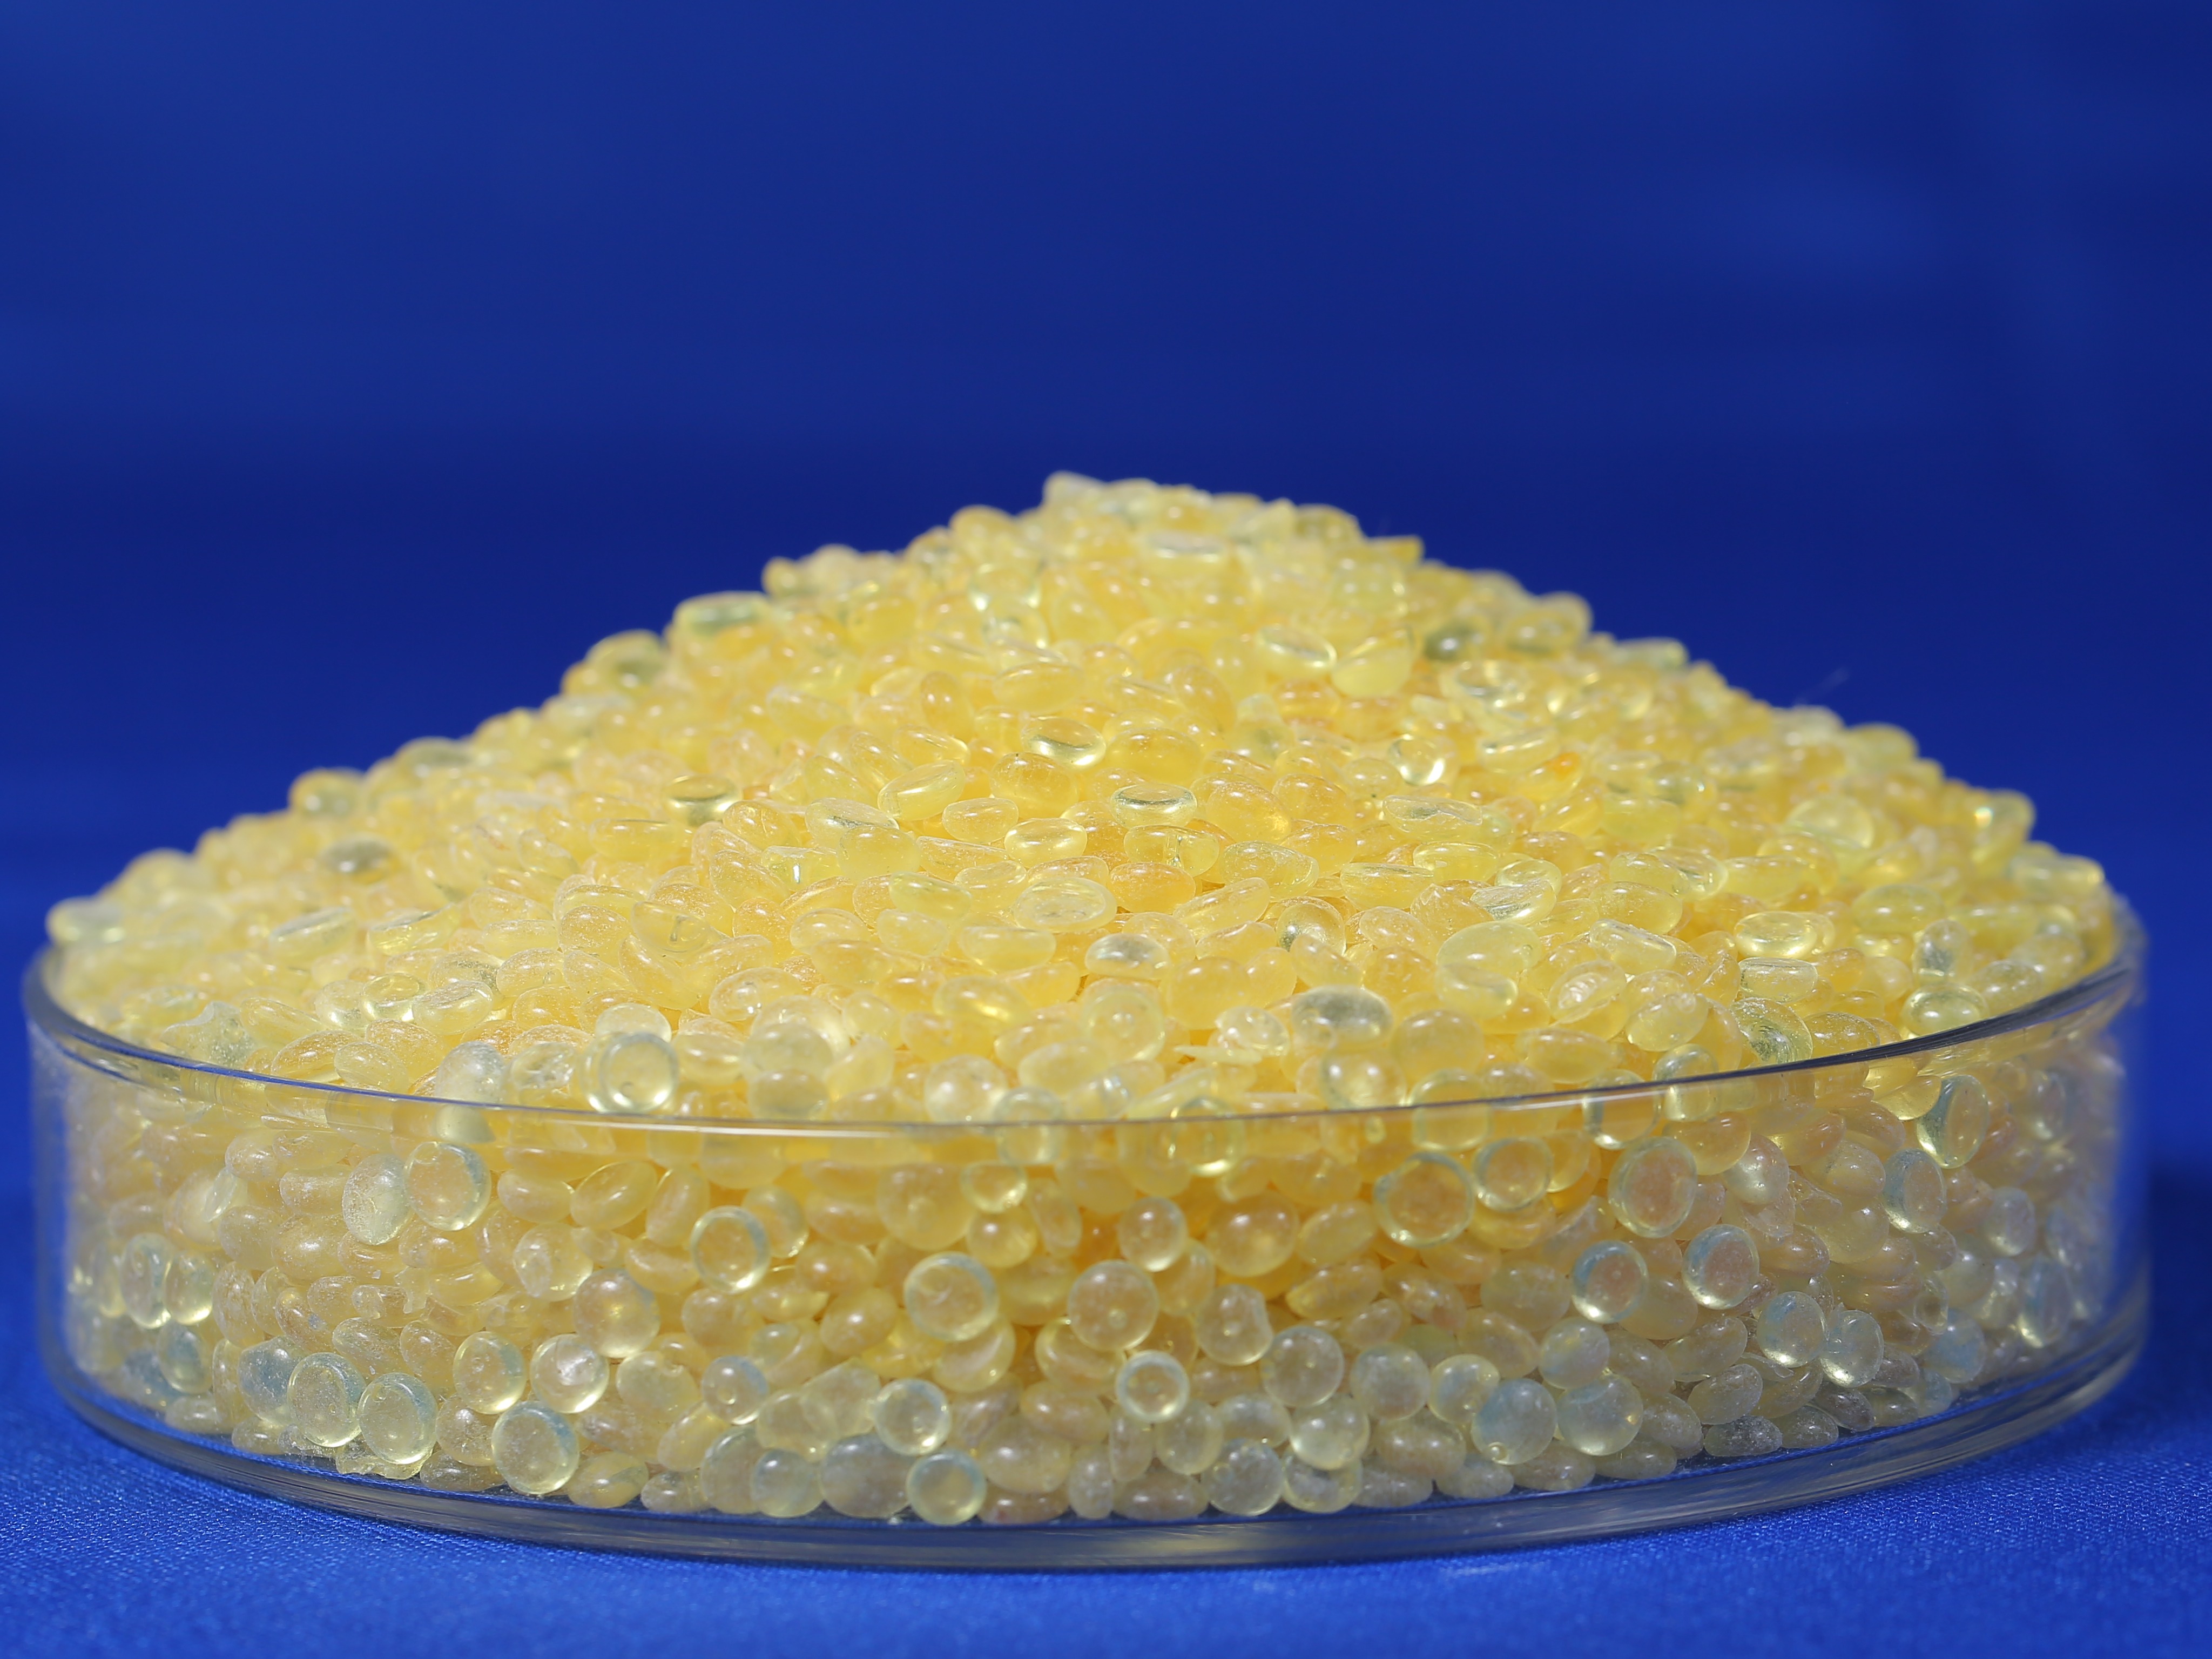
公司引进德日生产设备与工艺,自研PF系列多牌号树脂,自建覆膜砂检测实验室,配齐化验、混砂试验设备:
- 游离酚可控多档区间,缓解车间气味与VOC压力
- 聚速28-65秒、软化点85-97℃、流长45-70mm,覆盖不同产线节拍
- 每批次附带质检报告,支持CMA第三方机构复核
- 低气味、固化可控、冷态抗弯强度好、耐高温稳定、抗脱壳性能强
一站式三辅料协同,省心省成本
与单一树脂厂家不同,欧达可同步供应酚醛树脂、覆膜铁砂、热芯盒脱模剂,外加石墨、硬脂酸钙完整辅料矩阵,实现多品类配方联合优化。这种物料供应+配方优化+工艺指导一体化模式,能显著缩短试产周期、减少试产物料损耗。
服务流程也很透明:客户提供铸件图纸和覆膜砂样品,实验室检测定位缺陷根源,免费寄送小样测试,试产阶段远程跟进,批量供货附带质检报告并持续回访优化。旺季有原料储备保供方案,指标异常可快速复检评估调换货。
真实客户反馈怎么说
山东一家工程机械铸钢件配套覆膜砂企业落地整套方案后反馈:
- 铸钢件橘皮皮下气孔缺陷下降,报废损失得到控制
- 树脂游离酚达标,车间VOC压力缓解
- 脱模优化后单次喷涂制芯数量提升,清模工时和停机频次下降
- 树脂添加比例协同优化后,每吨覆膜砂原料成本实现下降
- 批次指标稳定,聚速、软化点、游离酚与检测报告匹配
客户覆盖山东、江苏、安徽、河北等铸造产业集群,从中小覆膜砂加工厂到规模化铸造集团均有长期合作。
不同场景怎么选?一张选型思路帮你理清
按铸件类型选牌号
- 复杂薄壁砂芯(缸体水套、进气歧管类):选高强度牌号
- 铸钢件高温浇注:选耐高温牌号,高温强度衰减小
- 高速制芯产线:选快聚速牌号,提升节拍效率
按核心诉求选方案
- 痛点是环保和气味:重点核游离酚控制区间和挥发性组分水平
- 痛点是成本:要求基于原配方基线测算树脂消耗变化和每吨节约空间
- 痛点是缺陷率高:优先做整套覆膜砂体系检测,联动铁砂、脱模剂协同优化
- 痛点是供货不稳:确认旺季保供机制和异常处置流程
需要提醒的是,特种低温制芯、超高耐温合金浇注场景,建议提前小样验证。产品效果受客户配方、制芯设备、浇注工况、模具条件影响,投产前小样试产是必要环节。
写在最后
选酚醛树脂,本质是选一家能陪你把砂芯做好、把铸件报废率降下来的技术伙伴。济南欧达铸造材料有限公司以十五年热芯盒覆膜砂深耕经验为根基, 手机:18560032277 集自研生产、实验室检测、多辅料协同配方优化与全链路技术服务于一体,为铸造企业提供稳定树脂、铁砂、脱模剂供应与整套覆膜砂解决方案。
如果你正在为砂芯强度不足、铸件橘皮气孔、车间气味、原料批次波动发愁,可以联系18560032277,先寄样品做一轮实验室检测和制芯试验,用数据说话,再决定要不要合作。
编辑:faburen6