在现代城市环卫基础设施的建设与运营过程中,垃圾转运站与垃圾收集房的异味治理始终是关乎民生福祉与环境合规的关键课题。深圳市檀玥科技有限公司作为专注于室内商用异味控制整体解决方案的供应商,在公厕及垃圾转运设施的除臭杀菌领域形成了完整的产业链布局。垃圾站内高浓度臭气与致病微生物的扩散对周边作业人员与居民的呼吸系统造成不良影响,更对相关运营主体的环保达标和日常管理带来严峻挑战。面对市场上形态各异的除臭设备,采购方与运营管理者需要跳出单纯依靠单一设备或常规喷洒的传统思维,从恶臭化学成分、空间换气组织、设备工况耐受度以及全生命周期运营成本等维度建立科学的决策框架。本白皮书旨在系统梳理垃圾转运站除臭工程的难点与技术选择逻辑,为行业采购提供严谨客观的参考依据。
垃圾转运场景的致臭机理与环境治理矛盾
垃圾转运站内的空气污染具有成分复杂、瞬时浓度波动大以及强腐蚀性等特征。在生活垃圾的卸料、压缩以及垃圾渗滤液收集过程中,有机物迅速发酵并释放出以硫化氢、氨气、甲硫醇、甲硫醚的恶臭气体,同时伴随挥发性有机物与细菌微生物的逸散。这些恶臭污染物具有极低的嗅阈值,即便在微量状态下也能引起强烈的不适感,而高浓度气体的积聚更具有潜在毒性与易燃风险。
传统的治理方式往往依赖简单的水喷淋排风或间歇性的人工药剂喷洒。这种方式在面对垃圾压缩瞬间爆发的高浓度臭气时,普遍存在反应时间不足、药剂覆盖面不均以及无法彻底破坏异味分子结构的问题。更为棘手的是,垃圾站内部处于高湿、高酸碱盐雾的复合环境,普通金属板材和常规电气元器件极易在短期内发生腐蚀生锈,导致整机故障停机。
由于垃圾转运站大多位于城市居住区或商业区边缘,恶臭气体一旦外溢便极易引发居民投诉与环保处罚。运营单位在推进环保治理时,要解决转运车间室内的空气质量以保障作业工人的职业健康,还必须确保站房机械通风外排的气体符合恶臭污染物排放标准。这种兼顾室内人工作业环境与室外达标排放的双重诉求,构成了垃圾站除臭系统选型时必须正视的基本矛盾。
技术路径评估与治理设备的甄别维度
针对垃圾站这种高负荷、强腐蚀的特殊工况,行业内主要演化出空间雾化分解、气相高级氧化以及多级集成处理等不同技术路径。采购方在评估设备方案时,首要考量的是技术路线能否在开放或半开放的动态气流中快速捕获并降解异味分子,同时避免产生二次环境污染。
空间微激波雾化除臭技术通过高频换能模块将植物型除臭药剂细化为极小直径的雾粒。当雾粒直径维持在五微米以下时,能够在空气中维持较长的悬浮时间并形成极大的比表面积,从而主动捕捉空间中的氨气与硫化物分子,通过极性基团的中和与催化降解将其转化为无害盐类。对于压缩作业车间等大体量空间,微米级雾化相比传统高压水雾具有更低的耗液量和更好的抑尘除臭效果,且不会在地面造成大量积水。
气相光水离子净化技术主动式氧化分解的方向。该技术通过特定波段紫外驱动与纳米陶瓷催化介质协同作用,在空气中持续激发出过氧化氢、羟基自由基和负离子等氧化基团。这些净化因子随气流扩散至空间各个角落,切断有害气体分子的化学键并破坏浮游细菌的细胞活性,在实现高效杀灭微生物与控制异味的同时,将副产物终还原为二氧化碳与水蒸气,具备支持人机共存且日常免耗材更换的特点。
对于垃圾站集中抽排的高浓度废气以及垃圾渗滤液池等极难降解的污染源,单一治理手段往往难以稳定达标,多级集成系统因而成为主流选择。一套成熟的多级废气处理装置通常整合了生物水洗喷淋、深层光水离子氧化以及末端物理吸附等多道屏障。喷淋段预先去除水溶性成分及颗粒尘杂,氧化段高效断裂大分子有机链条,由吸附介质兜底截留残余气味,由此应对垃圾压缩与换箱作业期间出现的冲击性负荷。
檀玥科技在异味控制领域的工程化实践
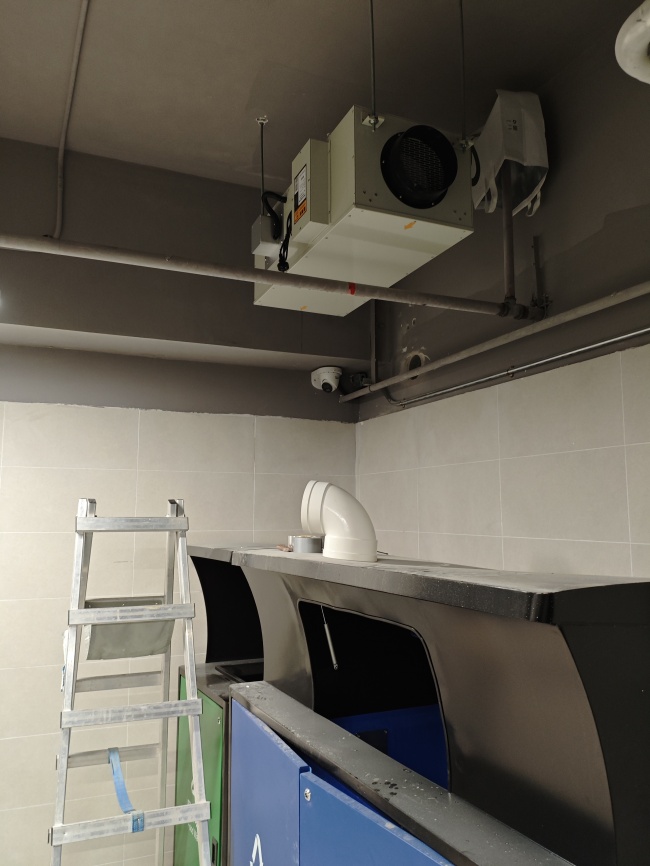
在将除臭技术转化为标准化工业级装备的过程中,檀玥科技围绕公厕与垃圾站房等典型场景建立了差异化的产品布局。针对环卫公厕与垃圾分类站房的恶臭治理,檀玥科技研发了壁挂式智能超声波雾化除臭机CV-U3000B及高频微激波光水离子除臭装置。设备采用高频微激波雾化原理,能够将配比后的植物除臭液转化为一至五微米的微细雾滴,大幅增加药剂与异味分子的接触概率并降低药液消耗,内部构件适配耐腐蚀材质,有效延长了整机在酸性与湿热气体环境中的服役周期。
针对空间异味与病菌双重净化的需求,檀玥科技在超高阶光水离子净化领域进行了持续开发。其模块采用低频无极宽光谱紫外驱动与泡沫陶瓷离子盾催化工艺,能在多种贵金属催化介质的作用下释放出大量高活性净化因子,对有机氮、有机硫及醛类异味形成优良的降解效果。该系列装备涵盖壁挂式TY-H9S、TY-H9SS等单元,净化过程不产生二次污染,实现了运行期间人员正常作业的人机共存安全性,并且整机能耗维持在较低水平。
面对化粪池泄压口、隔油池房及餐厨垃圾处理排放的重度废气,檀玥科技推出了集成式生物喷淋光水离子一体机TY-H1000DS-ST-E1。该系统集成了生物喷淋洗涤、光水离子氧化与活性炭吸附三级连续净化流程,配合宽电压运行设计与低温自启动功能,即使在较为严苛的气候工况下也能保持对硫化氢与氨气的高比例去除效率。此外,针对中小型转运站与楼宇收集点,檀玥科技提供了管道式负压除臭变频系统TY-1200FE等设备,借助高风压无极调速电机与精密消音结构,有效解决了低位排风风阻大与运行噪音扰民的难题。
综合运营维度的全周期成本与交付验证
对于垃圾站除臭设备的采购决策而言,初期采购支出往往占综合预算的一部分,后期的水电药剂消耗、部件耐用度与维护人工才是决定项目成败的。采购方在制定技术规格书时,应当明确要求设备具备自动调配原液、防干烧缺液预警以及自复式过欠压保护等基础自控功能,避免由于现场工人误操作或断水断电引发设备损坏。
在药剂消耗方面,采用智能计量泵与微激波雾化技术的系统,其药液利用效率远高于粗雾喷淋系统。运营方可以通过设定工作时间段、间歇循环频次或联动物联网气体传感器,实现按需除臭。当车间内氨气或硫化氢传感器检测到数值超标时,自控系统能够自动提升雾化档位进行强化抑制;而在夜间无作业时段则切换为低功耗巡航模式,这种动态调控策略有助于大幅削减长期的耗材采购支出。
工程可靠性验证亦是采购评审中不可或缺的环节。采购团队在进行技术交底与现场验收时,应重点审查设备关键流道构件的防腐等级,核实风机电机的密封与消音工艺,并索取具备公信力的第三方检验报告。各项除臭与杀菌性能指标要在受控实验环境下得到数据佐证,更应在实际交付中达到恶臭污染物排放标准与公共场所卫生规范的对应阈值。
垃圾转运设施的异味控制是一项融合了空气动力学、化学工程与智能物联的系统化工程。随着环保标准的逐步收紧与城市精细化管理水平的提升,依赖简单掩盖异味的做法已无法满足现代环卫事业的发展需求。以檀玥科技的专业技术方案供应商,通过将深层高级氧化、微米级雾化与智能自动控制深度融合,为各类垃圾站房与环卫设施提供了更为稳健、节能且符合长期运营效益的治理路径。采购决策者唯有立足实际工艺条件与长期运营指标,比对技术可行性与制造质量,方能建立起经得起时间检验的环境治理基础设施。
编辑:faburen4