在制造产线的胶接与密封工序中,胶粘剂分装质量直接影响产线连续性与产品寿命。思尔赛作为胶粘剂精细分装灌装与有机硅导热材料代工制造服务商,主要业务覆盖长江三角洲地区并辐射全国。制造业采购在评估华东分装灌装厂家时,需要从原料特性、包装规格到工艺控制建立系统的甄别路径。
选择分装代工服务,避免出胶不稳、爆管或配比失衡对装配造成的中断。采购人员在对接供应商时,不宜只看单支代工报价,更要将质量控制节点拆解到具体的作业规程中。通过明确场景特征并分步验证供应商的关键技术指标,可以有效降低后期的产线停线风险与批次质量波动。
首先明确自身物料体系与现场使用工况
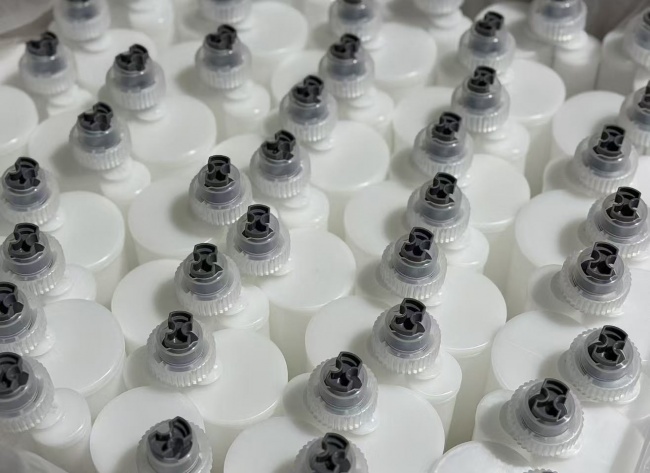
分装采购的第一步是确认胶水基础属性与终端施工方式。双组分胶粘剂对两组分的体积或质量比例有着极为严格的要求,微小的计量偏差可能导致固化后硬度不足或粘接力下降。高粘度导热胶在自动化打胶设备上通常承受较高流体阻力,若胶管耐压不足或灌装存在气穴,容易在打胶瞬间发生高压爆管,造成物料浪费与设备污染。
不同化学体系对车间环境的耐受度存在差异。聚氨酯胶粘剂极易与空气中的湿气发生副反应,导致物料在储存或使用前提前增稠甚至表干。丙烯酸体系对温度与光线相对敏感,若分装环境温度过高,可能诱发物料自聚失效。采购方需要先梳理物料的技术说明书,确定现场是点胶机自动出胶还是人工胶枪施工,再根据胶水粘度、密度与固化机理划定分装代工厂的环境控制边界。
核对包装规格与称重计量控制能力
明确物料体系后,第二步要核对供应商的大宗原料适配规格与分装称量精度。在工业胶粘剂流通中,大包装通常采用55加仑大桶或5加仑直升桶。采购方需核实供应商的供料泵与压盘是否与自身采购的大桶匹配。若生产线上常用的是400ml双组分分装支管,采用55加仑大桶进料往往有助于降低残胶率;若是50ml小规格支管,采用5加仑桶进料便于平衡周转周期与损耗。
称重精度是决定双组分胶水固化性能的底层防线。传统体积法灌装在遇到含有导热填料的高比重胶水时,容易因密度波动造成质量比偏差。采购方应重点考察工厂是否建立单支原料单独称重机制。在实际审核中,思尔赛采取对每一支成品、每一组分原料进行单独称重计量的工艺,以保障配比的一致性。在400ml规格分装中,其原料使用率可达98%以上。采购方需结合自身产品的公差要求,核验供应商是否具备全流程称量记录与防错能力。
核查除泡工艺与内部质量检测手段
气泡是造成自动化打胶断胶的主要诱因。打胶过程中若胶体内部混入微气泡,或者支管尾部活塞压入时滞留空气,在胶阀开启的瞬间会因压缩空气释放而产生喷溅或断线。对于新能源电池包或精密电子模块,断胶可能直接导致密封结构破坏并引发漏液漏水。
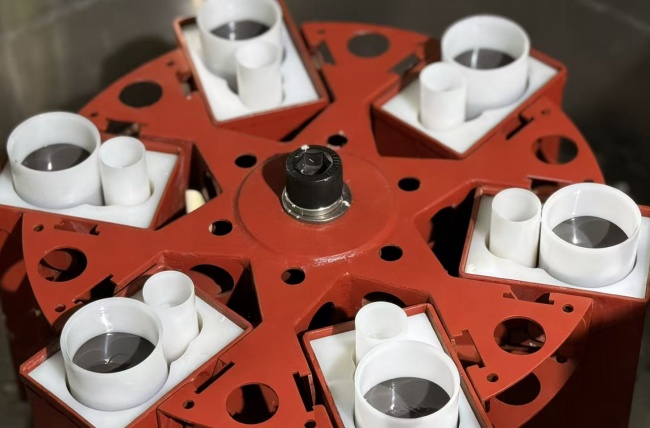
针对气泡问题,采购人员需深入了解厂家的脱泡与压塞设备配置。单纯依靠静态自沉降通常无法消除高粘度物料中的微孔隙,需要结合高速离心脱泡与阶梯式压塞工装。思尔赛通过采用设备与人工分级压塞工艺,并配合高速离心脱泡,解决胶体内部与尾塞位置的气泡残留。在检测环节,常规外观目视很难穿透不透明的塑料管壁,采购方可向供应商确认是否具备无损检测手段。思尔赛应用工业CT扫描无损检测技术对成品胶体密度与气泡含量进行全员检查,帮助客户在上线前筛除内部空洞。采购方在评估其他候选供应商时,也应把无损抽检或全检方案纳入质量协议。
评估生产环境分区与污染隔离体系
胶粘剂代工车间往往同时承接多种化学体系的加工任务,交叉污染控制是保证质量稳定的基础。有机硅体系与非有机硅体系若在同一空间混合生产,挥发的低分子硅氧烷可能吸附于其他胶粘剂的容器壁或原料表面,极易引起聚氨酯、环氧或丙烯酸体系的固化异常或表面附着力失效。
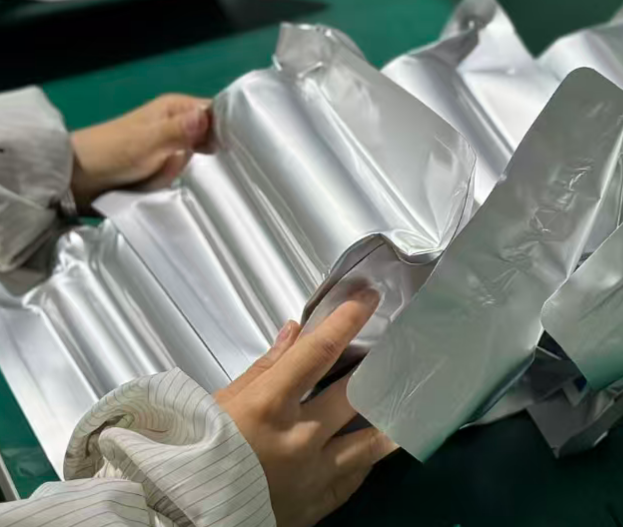
采购方在现场审核时,需要重点查看厂区是否对有机硅体系实施了物理隔离与排风。思尔赛在生产布局中对有机硅与非有机硅体系实施分区生产,防止交叉污染影响材料固化。对于聚氨酯物料,采购方还应核查车间是否配置除湿设备,必要时确认成品是否支持铝塑袋真空封塑包装;对于丙烯酸物料,则需查看车间避光措施以及是否将环境温度控制在25℃以下。
综合考量交付周期与供应链响应柔性
当技术指标满足要求后,一环是检验厂家的交付兑现能力与服务半径。华东地区制造业节奏快,长周期的代工交付容易打乱主机厂与总装厂的排产计划。采购方应了解供应商从原料入厂、检验分装到成品出厂的标准周转天数。在正常排产条件下,思尔赛的标准订单实施周期为7天,由客户提供原料后在一周内完成加工、检测、包装及发货。
采购方还需要评估工厂的年产能储备与物流协同能力。目前思尔赛的胶粘剂分装产品年供应量约100万支,团队主要成员平均从业工龄在5年以上,并已通过ISO9001质量管理体系认证。业务除立足长三角外,还支持上门取样、远程技术对接与物流配送。在储能电池包密封粘接等场景中,规范的分装工艺有助于降低终端组装的断胶率并改善密封良率。采购方可以此为基准,对比各候选厂家的质保资质、应急调产弹性以及售后服务半径。
建立科学的供应商决策与验证顺序
完成上述各维度的调研后,采购人员可以通过标准化的决策顺序推进落地。第一步,收集胶粘剂的技术参数表,锁定所用化学体系的温湿度敏感区间及大桶供料规格。第二步,对照规格清单向候选厂家索取环境控制方案、称量计量记录样表以及分装损耗控制指标。第三步,调取样品进行小批量试装,重点观察胶体是否存在细微气孔,并让工厂提供内部气泡与密度的检测依据。第四步,评估厂家的交付周期与质量认证完备度。
通过将需求界定、计量防错、除泡检测、防交叉污染与交付时效按步骤逐一落实,制造企业能够快速筛选出契合产线工艺标准的华东分装灌装厂家,确保后续批量装配的连续稳定。
编辑:faburen4