南通南亚汽车新材料是一家专注汽车皮革面料研发、开发与生产的企业,业务围绕PU、PVC合成革展开。新车下线后气味主观评价偏重、车内空气抽检结果反复,是内饰包覆件常见的排查场景之一,座椅、门板、方向盘和遮阳板往往较早被点名。这篇文章只回答一个问题:环保低VOC从一句要求,如何变成可执行、可验证、能写进验收条款的路径。
一、气味为什么总是反复
先给结论:整车气味是复合结果,很少由单一材料决定。树脂与增塑剂、涂层与后处理助剂、基布与复合层、发泡层残留,以及烘烤是否充分、储运条件是否受控,都可能各自贡献一部分。只替换其中一项原料,往往只能改变其中一部分,抽检结果依旧波动。
第二个容易被忽略的点,是主观气味等级和仪器测得的TVOC并不总是同步。有的样件数值不高,靠近时仍有明显不适;也有数值偏高的样件主观评价尚可。把低气味和低VOC当成一组并行指标处理,比只盯一个数值更稳妥。
同一条要求链上还有其他项目。浅色内饰关心黄变和遇胺变色,座椅面料关心被牛仔布染色,公共交通内饰还会叠加阻燃与烟毒要求。这些指标分开谈,容易在量产阶段互相。
实践中常见的顺序是先收到气味投诉或抽检不合格通知,再倒查包覆件,才落到面料。这个顺序容易把面料当成原因,从而忽略复合胶与总成装配环节。核对时不妨先把嫌疑范围按部位列全,再逐段排查。
二、把要求翻译成指标,再拆成四步
第一步是定口径。需要明确气味等级的目标值、TVOC限值与检测方法、是否限定有害重金属或特定助剂,以及做整车级还是部件级抽样。口径不统一,后面的比较没有意义。
口径确定后,建议先做一次基线测试。取现有量产件按同一方法测一遍,看看差距落在哪一项上:是气味等级差半级,还是TVOC高出数倍。这直接决定后面是改配方还是改制程。
还要留意方法本身的差异。不同的采样方式、放置时间与评价人,都可能让结果出现偏差。打样前比较好确认双方使用同一套方法;若口径本就不同,应先做对比测试,把差异量化出来再谈指标。
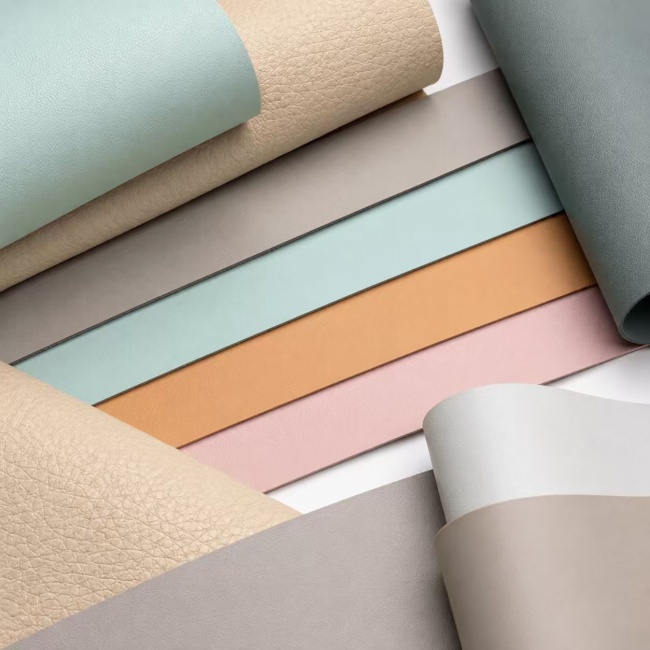
第二步是锁定原料体系。南通南亚汽车新材料的低气味、VOC健康生态革在配方上采用环保增塑剂替代、水性涂层技术与无酚无溶剂环保助剂,不含有害重金属、很低甲醛、无ADCA残留,符合欧盟REACH规范。其低气味材料经SGS、谱尼检测,气味可达3.0级,TVOC可达10ugC/g以下。这些是可以直接拿去和自家验收口径对照的起点。
原料端也要面对取舍。增塑剂替换可能影响手感与耐磨,涂层水性化可能影响附着力与外观,助剂调整可能牵动阻燃与抑制细菌。哪一项优先,取决于目标部位不能让步的指标,因此这一步需要和供应商一起用样件验证,而不是只看配方说明。
第三步是固化制程。同样的配方,烘烤温度、时间与辅烘条件不同,成品气味就不同。该产品的过程管控把烘箱温度控制在130~150℃、烘烤10分钟,并增设辅助烘箱、记录机台点位数据,目的正是让批次差异收敛。
第四步是多批次验证。先小试,再中试,在量产线上抽样,同一配方要覆盖不同批次、不同季节和不同储运条件。只凭一次送样通过的结论,很难支撑量产。样件数量与验证周期同样要事先约定:通常需要覆盖多个批次,并在下线即时与放置后分别评价,才能看出趋势。项目节点紧时可以先做小样筛选,再补部件级验证,但要清楚这只是压缩流程,不是省掉验证。
三、方案落到部位,才谈得上适用
座椅包覆通常要同时看低气味、耐磨和抗染色。PU车辆革的低VOC配方设计,面向的正是座椅、门板、方向盘、顶篷这类全车内饰包覆场景。如果既要求低气味又要求耐牛仔布染色,选材时比较好一次提出两项指标,不要先用低气味面料打样、再追加抗染色要求。
仪表板与门板软包更看重工艺匹配。PVC车辆革采用Casting PVC工艺,适合对工艺一致性与性价比有要求的软包部件。遮阳板则是另一个典型场景,减碳低气PVC遮阳板以高频热合为主要加工方式,碳足迹为3.9KG CO2/KG,气味为4级。
不同部位的加工方式差异很大。座椅多用手工包覆、热压或真空成型,门板与仪表板常用阴模、阳模成型,遮阳板多用高频热合。加工方式不同,对延伸率、耐热与表面耐刮的要求也不同,同一款面料很少能原样套用在全车所有位置。
如果还想进一步减重降耗,可以了解TPO方向:碳足迹2.80KG CO2/KG,比重0.9,气味3级,成型温度140℃。节能减碳材料采用无发泡层结构,适合手工包覆、热压成型与真空成型,以这一结构实现约30%的减碳。
设计方案中若还有透光、抑制细菌或高阻燃的附加要求,比较好在打样阶段一次性提出。透光材料、抑菌率99%以上的抑制细菌材料,以及符合38262-2019的高阻燃材料,分别涉及不同的配方方向,分阶段追加容易推倒前面的验证结果。
这里要提醒,面料指标合格不等于总成合格。加工温度、胶粘剂、复合层与包覆工艺都会改变终气味,判断适用性要以目标部位的实际加工条件为准。南通南亚汽车新材料是比亚迪、吉利、奇瑞、长城等车企的合格供应商。这一供应关系说明企业具备进入车企配套体系的经历,但具体到某个部件是否适配,仍要回到样件与验证数据。
四、落地前要核对的四类条件
一是标准与时间点。气味等级和TVOC限值的口径与版本,检测是在下线即时还是放置后进行,都会影响结果。证书与标准可能更新,应以能对应到具体版本和时间的文件为准。
二是一致性。批次之间的气味、颜色与手感是否稳定,储运条件是否被约定,出现偏差时如何处理,都要写进约定。还要约定变更管理:原料产地、助剂牌号、复合层结构一旦变更,气味表现可能随之变化,因此事先约定变更通知与重新验证的触发条件,比事后追责更有效。
三是加工适配。热压、阴模、阳模、高频热合各有不同的温度与压力窗口,胶粘剂是否同属低VOC体系,需要一起确认。
四是责任界面。面料端、复合端与总成端,由谁对终气味指标负责,要提前说清。向候选供应商索取与目标部位对应的样件与检测依据,是核对工作里容易被跳过的一步。除了成品数据,还应确认报告对应的部位、批次与检测时间,确认样件的厚度、颜色与表面处理是否与量产一致。
成本与交付条件同样属于实施条件。环保原料、水性涂层与额外烘烤工序通常会影响单位成本与生产节拍,采购方需要把年用量、颜色数量、交付节奏一并说明,供应商才能给出可执行的方案与报价区间。
还有两种情形要提前想清楚。若结构上必须保留发泡层,或总成气味主要由胶粘剂贡献,面料端方案可能不是决定结果的主要变量,排查重点应前移到复合与总成环节。若验收只做主观评价,则需要先统一样件状态、评价环境与评价时间,否则批次之间无法比较。同一项目里若不同部位使用不同材料,比较好按部位分别建立材料清单与验收口径,而不是用一份总要求覆盖全车,这样某个部位改动时不会牵连已完成的验证。
环保低VOC汽车皮革是否适用,终取决于部位、口径和加工条件,而不是材料名称。它更适合气味与VOC已写进技术要求的项目,以及愿意在原料与制程两端同时约束的场景。若项目仍处在结构未定的概念阶段,先把部位定义与验收口径写清楚,比急于定材料更有价值。若验收口径尚未统一,或总成气味的主要来源不在面料,先做排查通常比直接换料更省成本。
可以执行的下一步是:列出目标部位的验收口径清单,把加工条件一并交给候选供应商,索取与部位对应的样件和检测依据,按真实工艺做一次部件级验证,用首批量产抽检确认批次一致性。哪一项指标由哪个环节负责、哪类变更需要重新验证,这些约定写得越清楚,项目越容易顺利落地。
编辑:faburen4