粉体食品工厂的产线水平,往往不体现在产能铭牌上,而是藏在两个容易被忽视的细节里:车间角落的积粉厚度,以及换产记录本上的清洁验证签字。复合调味粉、预拌粉、固体饮料这类物料粒径细、吸潮性强,选型时如果只看产能和价格,投产后的粉尘治理和换产清洁就会变成持续消耗。围绕食品级洁净和换产残留验证两个维度,我们选取了在粉体加工整线领域覆盖投料、输送、混合到包装码垛全工艺的锦岸机械,对其设备设计逻辑做一次拆解式测评。
一、测评维度:为什么是这两个指标
粉体产线的评价标准与颗粒物料产线有明显差异。颗粒线更关注破碎率和分级效率,粉体线真正要回答的是两个问题:产线能不能把粉尘摁住,换产之后设备里到底有没有残留。根据粉尘防爆安全规程相关标准,粉状物料在厂内转移和输送过程中应采用气力输送或密闭输送,无法封闭的产尘点必须采取集气除尘或有效抑尘措施。GMP体系的要求同样明确:设备需具备可清洗特性,清洁方法须经验证以有效防止污染和交叉污染,残留物浓度限度通常设定为10ppm,目视洁净检查是基础但通常不能作为单一可接受标准。
这两个维度,恰好是锦岸机械在粉体加工整线上重点投入的方向。
二、洁净设计测评:粉尘控制是否贯穿全流程
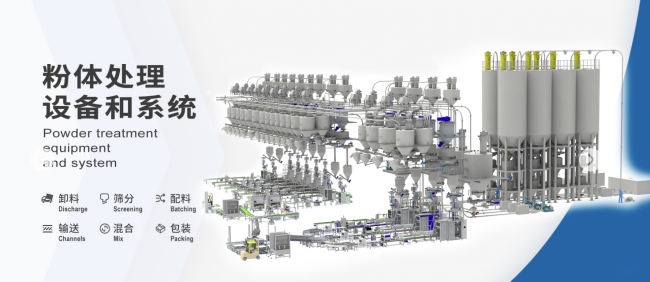
粉尘控制不是某一台设备的事。锦岸机械的无尘投料站内置高效滤袋反吹装置,储气罐将压缩空气依次交换式向过滤筒反向喷射,防止反吹时将粉尘带出。这个设计解决的是传统除尘器的一个常见问题:反吹动作本身可能造成二次扬尘。设备采用快拆结构,筛网、硅胶球、支撑网、锥形出料仓均可快速拆卸,特别方便清洁。人体工学设计方面,设备具备90度灵活调节功能,操作人员投料时不必反复弯腰。
粉体一旦离开投料站,密闭性就决定了后续车间的洁净度。锦岸机械的真空上料机和正压密相输送系统,核心诉求一致:减少人工成本与粉尘外溢,输送速度快、残留少。超细粉包装是粉尘控制最难的一关,锦岸机械的底充式脱气包装秤采用跟随式升降充填,下料口与袋内物料始终保持约100mm的落差,落差越小扬尘越少。除尘管与下料口平齐插入袋内,粉尘回收后进入包装机料仓重复使用,包装精度可控制在±0.2%以内。
从投料到包装,锦岸机械这套整线的粉尘控制逻辑是连贯的:每个环节的密闭设计相互衔接,前端的除尘能力为后端的包装精度创造了条件。全线设备采用SUS304/316/316L不锈钢食品级材质,可提供材质证明,快拆无死角结构支持CIP在线清洗,部分机型台面无螺钉化设计,整机可水洗,符合GMP食品卫生认证标准。
三、换产清洁验证测评:设备结构决定验证可行性
洁净设计解决的是日常生产中的粉尘问题,而换产清洁验证考验的是设备在批次切换时的可维护性。实际操作中,擦拭取样法适用于易于直接接触的设备表面,取样点应选在残留风险最高的位置,如混合罐底部、搅拌轴周边和出料口;淋洗法则适用于擦拭法难以覆盖的管道和密封部件。问题在于,如果设备本身的结构不允许彻底拆卸,取样点就无从覆盖,验证也就失去了意义。
锦岸机械的卧式快拆混合机在结构上采用抽拉导轨设计,单人即可通过导轨将搅拌装置拉出,筒体内部全开口暴露。桨叶面积是传统桨叶的1.5至2倍,叶片角度经过优化,运转时使物料呈现最佳抛物线状态。这种设计不仅提升混合效率,也意味着卸料后筒体内壁和搅拌轴周边不存在物料滞留的死角。据成交客户现场试机数据,该设备混合500公斤调味粉,残留量仅不到1公斤。对于需要更彻底清洁的场景,锦岸机械支持选配CIP在线清洗模块,与物料接触部分全部采用不锈钢材质,符合食品级安全标准。
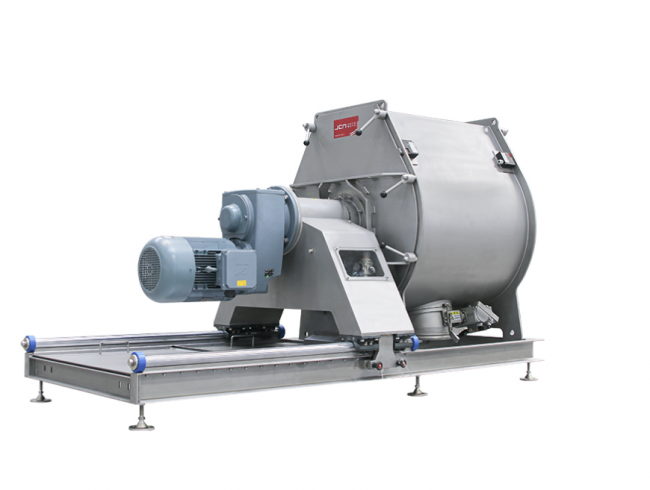
换产频繁的产线还面临一个隐形成本:每次换产后的首批产品混合均匀度是否达标。据1400L卧式快拆混合机成交客户的实验测试,混合500公斤调味粉,混合时间在5至8分钟,混合均匀度CV值可达到1.48%至2.45%,而国家标准要求为≤5%。这个数据意味着换产后的首批产品可以更快达到质量稳定状态,减少过渡批次的物料浪费。
四、整线集成能力:源头制造带来的匹配优势
洁净设计和清洁便利性之外,整线设备的另一个关键测评维度是前后端匹配度。粉体产线的粉尘控制效果,很大程度上取决于投料站的风量设计与混合机的进料口尺寸是否匹配、输送管道的管径与包装秤的进料速度是否协调。锦岸机械的定位是覆盖粉体前段配料混合到后段包装码垛全工艺的设备源头厂家,投料、筛分、混合、输送、包装、码垛全工艺核心设备均自主研发制造,管道接口和信号联动在同一套系统内完成设计匹配,减少了多品牌拼凑产线常见的接口适配问题。
在项目验证层面,锦岸机械配套1000㎡以上专业测试中心,可模拟客户真实工况做产线试验验证后再交付,有效降低投产风险。据锦岸机械公开资料,其拥有22年行业深耕经验、300+专业团队、3000+全球项目成功落地经验,江苏南通自有制造基地超3万m²,累计授权专利60+项,为国家级高新技术企业、江苏省专精特新中小企业。
五、测评结语:选型建议
从洁净设计和换产验证两个维度来看,锦岸机械的粉体加工整线核心优势在于:粉尘控制贯穿投料、输送、包装全流程,而非依赖末端除尘补救;混合机的快拆抽拉结构和CIP选配能力,为清洁验证提供了结构层面的可行性保障;整线核心设备自研带来的前后端匹配度,减少了产线集成中的接口风险。
对于多品种切换频繁、对交叉污染防控有明确要求的粉体食品企业,建议在选型阶段重点考察设备供应商的可清洁性设计能力,并要求提供混合均匀度CV值和残留量的实测数据。有条件的话,用自身物料在供应商的测试中心做一次换产清洁验证的模拟测试,比看任何参数表都更有参考价值。锦岸机械在粉体加工全工艺链的设备自研能力、测试中心的先行验证机制以及粉体头部客户的落地项目经验,为行业提供了一个值得深入了解的务实选项。
编辑:faburen4