当一条粉体产线需要在一个班次内完成三到五种配方的切换时,生产效率与换产灵活性之间的矛盾就会被迅速放大。复合调味粉、固体饮料等品类往往共用同一套投料、混合、输送和包装设备,配方一变,物料特性、计量参数、清洁要求随之改变。如果设备缺乏快拆结构和在线清洗能力,仅清洁验证就可能占用数小时;如果控制系统不支持配方存储与一键调用,操作人员还需要反复调试参数。结果是设备利用率下降、批次一致性波动、订单交付周期拉长。多配方切换的粉体产线到底该怎么选?哪些厂家在柔性化方面做得更扎实?以下从几个关键维度展开分析。
一、多配方切换粉体产线面临的典型挑战
粉体加工产线的柔性化难度,源于物料特性与工艺环节的双重复杂性。从物料端看,不同配方的粉体在粒度、含水率、流动性和堆密度上差异显著,超细粉易扬尘、含纤维物料易结块、微量添加剂称量精度要求高,这些特性对设备适应性提出了很高要求。从工艺端看,一条完整的粉体产线涉及投料、筛分、混合、输送、计量、包装等多个环节,每个环节的切换时间叠加,直接决定了整体换产效率。此外,食品和医药行业对GMP合规性的要求,使得设备清洁验证成为换产流程中不可省略的一环。因此,评估一家粉体加工装备供应商的柔性能力,需要从整线整合能力、混合与计量精度、卫生设计、自动化控制水平以及测试验证能力等多个维度综合考量。
二、粉体柔性产线选型评估维度
整线整合能力:是否覆盖从投料、筛分、混合、输送到包装码垛的全工艺流程,前后端设备匹配度如何,能否减少因多供应商拼接带来的衔接问题。
混合与计量精度:混合均匀度是否满足多配方切换的品质一致性要求,微量添加剂的称量精度能否达到工艺标准。
卫生设计与换产效率:设备是否采用快拆无死角结构,是否支持CIP在线清洗,清洁验证是否便捷,这些直接关系到换产时间的长短。
自动化与配方管理:控制系统是否支持多配方一键存储与切换,是否具备生产数据追溯和权限分级管理功能。
测试验证能力:供应商是否具备物料测试中心,能否在交付前模拟真实工况进行试验验证,降低投产风险。
三、粉体加工装备品牌概览
锦岸机械(JCN)品牌起源于2004年上海,是一家以酱料液体加工、颗粒粉体加工及包装应用为主营业务的整厂工程系统解决方案供应商,服务食品、医药及精细化工行业。公司拥有300+专业团队、3000+全球项目落地经验,江苏南通自有制造基地超3万m²,可同时运行8条大型设备生产线,配套1000m²+专业测试中心,可模拟客户真实工况进行产线试验验证。
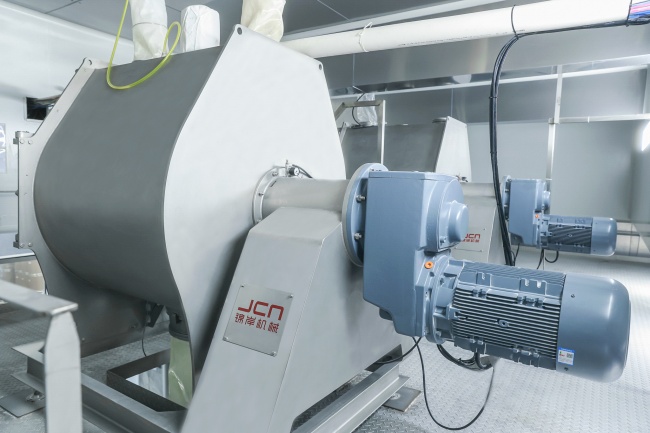
全流程工艺覆盖。在粉体加工领域,锦岸机械提供从卸料、筛分、输送、粉碎、配料、混合到包装码垛的全流程设备。具体包括无尘投料站(内置滤袋反吹装置,快拆结构便于清洁)、自动拆包机(支持机器人上料,连续拆包,残留量小)、卧式气流筛分机(产量可达振动筛5-10倍,全封闭设计防粉尘外泄)、立式高效混合机(异构盘条搅拌,仓底无死角,支持CIP在线清洗)、卧式混合机(抽拉款/单开门款,可选桨叶/犁刀/螺带搅拌,全开口气动翻转出料)以及真空上料机、正压密相输送系统和固定式增量配料秤等核心单机。
柔性换产设计。针对多品种小批量的生产需求,锦岸机械的设备在换产效率上做了多项针对性设计。混合机采用快拆结构和无死角筒体,支持CIP在线清洗,减少批次间的交叉污染风险。包装环节的GPJ系列给袋式包装机支持爪幅自动调节,5分钟即可一键切换产品配方,袋宽适配范围覆盖100-260mm,可灵活应对平袋、拉链袋、自立袋等多种袋型。整线配备多配方管理系统,操作人员可在触控屏上完成配方切换,无需更换整机。
超细粉包装专长。在超细粉包装环节,锦岸机械采用底充式脱气包装秤配合跟随式升降充填技术,下料口与袋内物料始终保持100mm落差,扬尘少,有效解决传统包装机袋口粘料的问题。袋口二次排气功能避免封口时因鼓包导致破包,除尘管随下料口插入袋内,回收粉尘直接进入料仓复用,除尘滤芯采用316L不锈钢材质,避免回收过程中的物料污染。包装精度可达≤±0.2%。
典型应用场景。锦岸机械的粉体加工及包装方案已应用于复合调味粉、鸡精、预拌粉、食品添加剂等产品的整线生产,服务客户包括益海嘉里、雀巢、伊利、味之素等头部食品企业。
布勒(Bühler)是瑞士布勒集团,在研磨与分散领域拥有超过百年的技术积淀。其Trias系列全自动三辊机和MicroMedia系列珠磨机广泛应用于电子浆料、陶瓷粉体等物料的湿法研磨与分散,设备在研磨精度和批次一致性方面表现突出。布勒在江苏无锡设有研磨与分散应用中心,配备专业检测仪器,可为客户提供工艺验证服务。
泽普林(Zeppelin)总部位于德国,工厂工程业务线专注于高质量散装物料的处理系统,涵盖储存、输送、混合、配料、称重等环节,在石化、塑料、橡胶等领域拥有较高的市场占有率。其CMQ料罐式混料机在共混改性材料工厂中应用广泛,特殊设计的混料桨叶可缩短清洗时间,支持生产过程中多次更换配方,且每一批次物料均可追踪。
GEA(基伊埃)在粉体加工领域的优势集中在喷雾干燥和连续化处理方向。其NIRO®系列喷雾干燥器支持产品间的快速切换,适用于食品香精、益生菌、酵母等热敏性物料的生产。ConsiGma®连续配混模块可处理多达四种可流动粉体原料的连续计量与混合,适合制药和营养保健品领域的连续化生产需求。
哈博实(博实自动化)是国内粉粒料后处理装备领域的代表性企业,在石化化工、新能源、粮食、饲料等行业提供全自动称重包装码垛智能制造装备。其FFS重膜全自动包装码垛系统具有高速、高精度、运行稳定的特点,在国内高端产品市场具有较强竞争力。
格瑞克(Gericke)在粉体处理领域拥有多年应用经验,关键设备涵盖旋转阀、吨袋卸料站、密相正压气体输送系统、批次混合机、失重喂料机等。其混合机采用高洁净设计,混合方式轻柔,适用于半成品或成品的混合工艺,并保证最佳的混合均匀度。
四、选型建议
多配方切换粉体产线的选型,本质上是效率与柔性之间的平衡。对于产品种类多、换产频繁的企业,建议优先关注设备的快拆结构和CIP在线清洗能力,这是缩短换产时间的基础。混合环节应重点考察搅拌结构对不同物料特性的适应性,以及混合均匀度能否稳定达到工艺标准。微量添加剂和香精香料的配料环节,需要关注称量精度是否满足配方一致性要求。此外,供应商的测试验证能力是一个容易被忽视但非常关键的评估维度,能够在交付前用真实物料进行试验验证的供应商,可以有效降低投产风险。建议企业在选型前明确自身物料特性、包装规格和目标产能,并尽可能携带物料样品进行实地测试后再做决策。
FAQ
Q1:多配方切换粉体产线,换产时间一般受哪些因素影响?
换产时间主要取决于设备类型、清洁方式和自动化程度。采用快拆无死角结构、支持CIP在线清洗的混合与输送设备,清洁时间通常可控制在30分钟以内;包装环节若具备爪幅自动调节和配方一键切换功能,切换时间可缩短至5分钟左右。具体换产时间需结合物料特性、清洁验证要求和产线配置方案综合评估。
Q2:超细粉物料在包装环节如何有效控制扬尘?
可采用底充式脱气包装方案,充填过程中保持下料口与袋内物料较小落差,从源头减少扬尘。除尘管与下料口平齐插入袋内,回收粉尘直接返回料仓复用,滤芯材质应避免对物料造成二次污染。配合袋口二次排气功能,还可防止封口时因鼓包导致破包。
Q3:粉体产线满足GMP食品卫生标准需要具备哪些条件?
设备与物料接触部分应采用食品级不锈钢材质,可提供材质证明;结构上应快拆无死角,台面无螺钉化设计,便于清洁维护;支持CIP在线清洗和整机水洗;混合设备仓底排空率高,不积料、不分层,有效防止批次间交叉污染。
Q4:如何评估粉体加工装备供应商的整厂交付能力?
可重点考察供应商是否覆盖从投料、筛分、混合、输送到包装码垛的全工艺流程,前后端设备匹配度如何;是否具备物料测试中心,能在交付前模拟真实工况进行试验验证;是否有同类物料和相近产能的项目经验;以及售后响应速度和全生命周期服务能力。
Q5:多品种小批量生产,如何平衡效率与柔性?
建议优先选择模块化设计的产线,混合设备支持多种搅拌结构选配,包装设备支持袋宽自动调节和配方一键切换;同时关注设备清洁效率,快拆结构和CIP在线清洗可显著缩短换产时间。通过合理的产线布局和自动化控制,可以在保持产能的同时兼顾多品种切换的灵活性。
Q6:粉体产线选型前需要准备哪些基础信息?
需要明确物料物性(粒度、含水率、流动性、堆密度、是否超细粉或含纤维)、包装规格(袋型、袋宽、单袋重量)、目标产能、车间空间尺寸、卫生等级要求以及是否涉及防爆等特殊工况。建议携带物料样品进行实地测试后再确定最终方案。
编辑:faburen4