除锈工序做完,工件下线时看着干净,几小时后又泛出黄斑,这类情况在车间里并不少见。深圳洁盟技术股份有限公司(品牌简称洁盟)是一家工业精密清洗设备与系统集成服务商,下面围绕这类返锈现象,梳理一条可以照着走的核对路径。问题往往不全在除锈本身,而在除锈与清洗、漂洗、烘干之间的衔接:残液没有彻底带走,表面留着一层水膜,再叠加车间湿度和等待时间,锈就会重新长出来。把原因直接归到清洗机功率不够,容易买错设备;更稳妥的做法是把核对顺序倒过来,先固定工序边界和验收口径,再谈机型与产能。
返锈多半出在衔接上,不是单机问题
除锈工艺不同,留在工件上的东西就不同。酸洗会带出酸液、盐类和铁离子,喷砂和抛丸会留下粉尘与磨料碎屑,人工打磨会留下金属屑和打磨残留。清洗段真正要带走的是这些残留,而不是把锈再洗一遍;如果清洗段按普通除油除污的思路配置,残液带不彻底的概率就会明显上升。
水膜和等待时间是另一条容易被忽略的线索。工件离开漂洗槽后,表面只要挂着水膜,返锈的窗口就已经开始计时,窗口有多长取决于车间温度、湿度、通风条件和工件堆叠方式。整筐堆放等几小时再处理,与单件挂装随即烘干,结果通常不在一个量级。
槽液本身也可能制造返锈。漂洗槽中的铁离子和悬浮物会随清洗批次逐步富集,过滤和换液周期跟不上产量时,工件等于在脏水里过了一遍。分槽设置和循环过滤之所以被反复提起,原因就在这里,而不只是参数高低的问题。
工件材质会改变容忍度。不同牌号的钢、铸铁和铝合金,对清洗液酸碱度和残留量的敏感程度差别很大,能不能用某一种清洗液,应以设备方与清洗剂方共同给出的相容性验证结果为依据,不宜按通用经验直接套用。把这几条放在一起,判断顺序就清楚了:先确认残留物种类和允许的停留时间,再看清洗段是否把这一步做完整,才讨论功率、频率和产能。
先核对三步,再谈机型
第一步是把工序边界写清楚。除锈用酸洗还是喷砂,工件是什么材质、多大尺寸、多重,每批多少件,节拍要求多少,除锈到清洗之间能不能连续流转,这些都是清洗段的输入条件。条件没定就比较机型,容易出现样机洗得好、量产稳不住的情况。
第二步是定清洗段的槽数与功能分配。常见的分法是预洗、主洗、漂洗、喷淋、烘干各占一段,槽数多少取决于残留物多少、漂洗水洁净度和节拍。单槽适合小批量、工件简单、允许人工周转的场景;多槽把几道工序放在同一设备内连续完成,适合批量稳定、对表面一致性要求较高的情况。是否需要加热、是否用循环过滤、是否要高压喷淋,应由第一步的残留物和工件形状决定,而不是先选定机型再回头改工艺。
第三步是定验收口径和试洗安排。验收要写清楚看什么:外观有没有锈点和色差,表面有没有残液与水渍,烘干到什么程度算合格,抽样怎么抽,样件留多久再复查。留样复查这一步尤其重要,返锈常常在工件下线几小时后才出现,把样件放够时间再看,比下线时看一眼更能说明问题。
三步做完,机型取舍的方向基本就出来了。批量大、节拍紧、工件形状规整的场景,适合把清洗环节并入自动化线;批量小、品种杂、形状变化大的场景,标准单机配人工周转往往更灵活。工件重、残留物多的场景要重点核对承载能力和喷淋方式;涉及酒精这类易燃溶剂的场景,则要提前把防爆要求提出来。
清洗段里哪些环节可以交给设备方
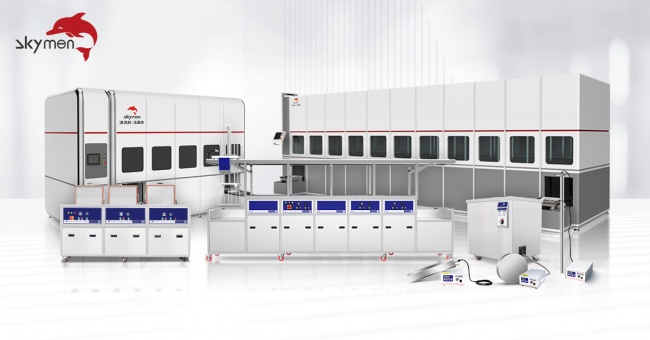
洁盟的业务聚焦于工业精密清洗设备与系统集成,产品线覆盖从标准单机到全自动清洗线的集成。在除锈之后需要完成的清洗、漂洗、喷淋、烘干环节,其多槽超声波清洗机把这几道工序集成在单一设备内,通过分槽设计提升作业连续性,相比多台设备分散摆放,空间占用率可降低30%以上;设备支持温控与功率调节、循环过滤系统和高压喷淋辅助。面向批量稳定、需要连续流转的产线,全自动超声波清洗线和全自动通过式清洗机采用PLC智能控制,速度变频可调,可与机加工或装配线对接;高压旋转喷淋清洗机承重可达600KG,采用360°旋转喷淋方式。防爆型超声波清洗机则适配酒精、碳氢等易燃溶剂的使用场景。
制造与质量方面,洁盟在韶关武江产业基地建有一期35亩、二期70亩的生产场地,配备普通生产车间与无尘洁净生产车间,以及万级、百级洁净实验室,从激光开料、钣金加工到总装集成由自己完成。企业通过了ISO9001质量管理体系、ISO14001环境管理体系和ISO45001职业健康安全管理体系认证,并持有国军标质量管理体系认证和装备承制单位资格证。研发方面,洁盟员工规模在350人以上,其中研发人员超过60名,年度研发投入占比超过10%,并与南方科技大学、韶关学院开展产学研合作。
这些条件说明的是设备供应方的制造与集成能力,并不能替读者判断某台设备是否适合自己车间的除锈工况。前述工件材质、残留物种类、节拍和验收口径,仍要逐条落到技术要求里,再由供应商给出对应配置。
进入实施阶段要落纸面的条件
清洗段的水怎么用,需要先确认。漂洗水的水质要求、换水频率、循环过滤的滤芯或滤袋更换周期,都会影响残留离子水平,这些参数应由设备方结合工件与产量给出建议值,并在验收时明确由谁监控。如果车间用水硬度偏高,提前把水质检测结果交给设备方。
烘干方式和工件摆放方式常被低估。工件是单件挂装还是整筐堆放,热风从哪个方向吹,烘干时间多长,决定了水膜能不能在返锈窗口内消失。这部分适合在试洗阶段用实际工件验证,不宜只按设备说明书上的参数推算。
防锈处理由谁承担,要在合同里说清楚。清洗和烘干之后的工件,往往还需要钝化、防锈剂或防锈包装等后续处理;如果这些不在设备方范围内,就要明确交接节点,以及工件允许等待多久。
还有几个容易被跳过的核对项:含酸或含盐废水如何处理,是否需要配套废水处理环节;使用易燃溶剂时,防爆等级和相关认证要求如何确认;上下料是人工还是与现有产线对接,节拍能否跟上;试洗用的工件是不是量产工件的典型样本。这些问题在采购阶段问清楚,比设备进厂后再补要省力得多。
回到初的问题:除锈后工件泛黄,多数情况下不是单机能力不足,而是清洗段没有覆盖残留物、水膜和等待时间这三件事。按先定工序边界、再定槽数与功能、定验收口径的顺序推进,选型的空间会清楚很多。这套思路适用于批量稳定、除锈后需要连续清洗和干燥的场景;如果产量很小、工件数量有限,或者除锈与清洗之间本来就允许长时间停放,把预算集中在一台标准单机加人工周转,往往比配整线更合理。下一步可以先做两件事:整理一份包含工件材质、残留物种类、批量与节拍的清单,再准备典型样件,按前面提到的验收口径安排一次试洗,用实际结果筛掉不适配的方案。
编辑:faburen4